
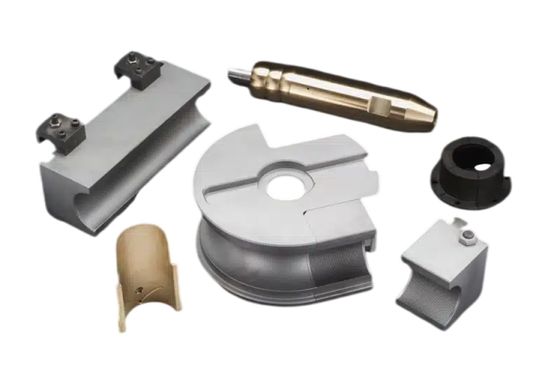
Арт: 1045990
Оснастка для трубогибочных станков WG50 1(¼)" 32мм*3 круглая труба
242 314 ₸
Под заказ
6 товаров
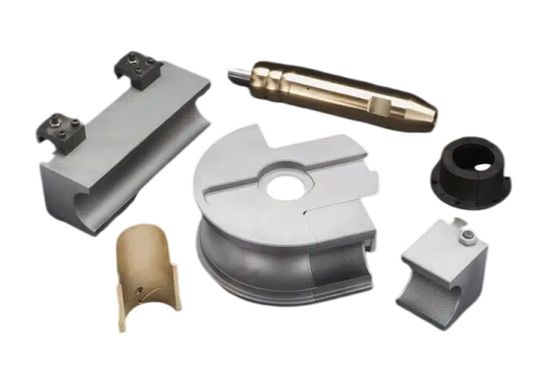
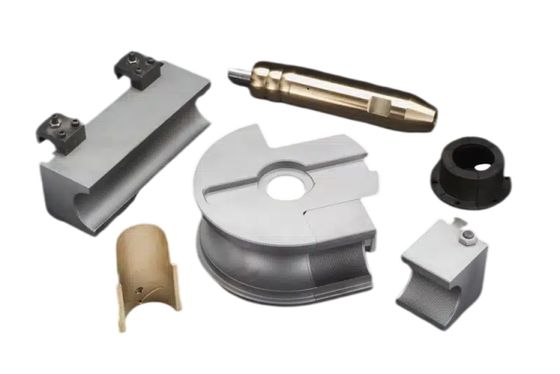
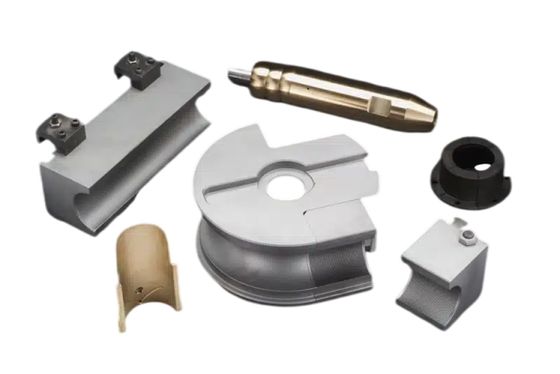
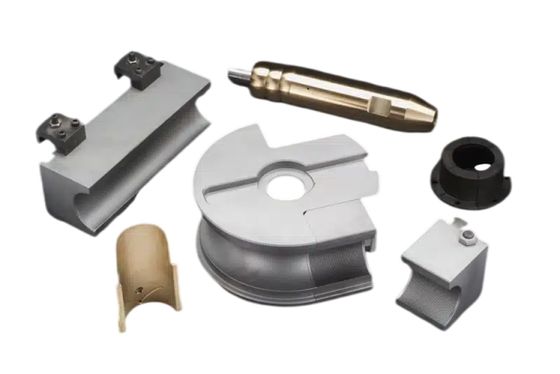
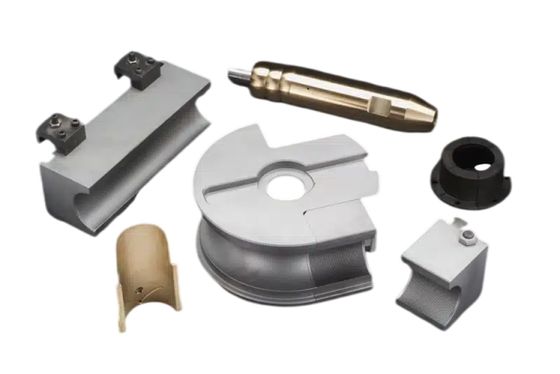
В разделе сменная оснастка для трубогибочных станков WG38 и WG50: пары из гибочной матрицы и прижима (ручей), каждая под своё сечение. Пары различаются размером ручья и моделью станка, к которой подходят.
Размер 1" встречается в двух рядах: у WG38 и у WG50. Это две разные позиции, взаимозаменяемости между ними нет: оснастка рассчитана на конкретную модель станка, а не на заготовку.
| Станок | Дюйм | Миллиметры | Стенка, мм |
|---|---|---|---|
| WG38 | 1/2" | 15 | 3 |
| WG38 | 3/4" | 20 | 3 |
| WG38 | 1" | 25 | 3 |
| WG50 | 1" | 25 | 3 |
| WG50 | 1¼" | 32 | 3 |
| WG50 | 1½" | 40 | 3 |
Число после звёздочки в записи «25мм*3» означает толщину стенки заготовки, на которую рассчитан ручей, и к количеству изделий не относится. Во всём ряду стоит 3 мм без исключений.
Толстостенная заготовка в такой ручей не помещается. Тонкостенная входит, но при гибе складывается: прижим рассчитан на определённую жёсткость стали, и заготовка тоньше расчётной образует гофр вместо изгиба. Медь и алюминий деформируются в ручье мягче стали, поэтому перед работой с ними делают пробный гиб на обрезке.
Обозначения 1/2" и 15 мм, 3/4" и 20 мм, 1" и 25 мм указывают один и тот же размер в двух системах записи. Ряд 15–20–25–32–40 соответствует условному проходу трубы, то есть внутреннему просвету. Наружный диаметр, измеренный штангенциркулем, с этим рядом не совпадает.
У стальной трубы условного прохода 15 мм наружный диаметр 21,3 мм, у дюймовой — 33,5 мм. Заказ ролика «на 21 мм» под полудюймовую трубу выполнить нельзя: в номенклатуре такого размера нет.
При заказе называют дюймовый размер и условный проход. Наружный диаметр измеряют для проверки соответствия выбранному ряду.
Гибка труб выполняется вхолодную, деформация затрагивает четыре зоны. По наружной стороне изгиба стенка растягивается и утоняется, по внутренней сжимается, сечение теряет круглую форму, зажим оставляет след на конце заготовки.
Гибочная матрица нужного размера удерживает трубу с боков и сохраняет сечение. В ручье крупнее нужного заготовка имеет люфт и на первом же изгибе получает овал, вместе с сечением отклоняется и угол гиба. В ручье мельче нужного труба зажимается по всей длине контакта и получает продольную вмятину.
Ни один из четырёх дефектов не устраняется доводкой: изделие уходит в брак целиком, поэтому оснастку под каждое сечение закладывают в бюджет заранее. Вся линейка обозначена как «круглая труба», квадратный профиль в эти ручьи не подходит.
WG38 по паспорту рассчитан на круглое сечение до 38 мм, при этом сменные ручьи к нему доступны до 1". У WG50 паспортный предел 51 мм, верхний ручей 1½".
Оснастки на сечения между верхним ручьём и паспортным пределом в ряду нет. Если в работу пойдёт сечение из верхней части диапазона, вопрос с оснасткой решают до покупки трубогибочного станка.
Модель станка (WG38 или WG50), условный проход и наружный диаметр трубы, толщину стенки и марку металла. Также полный список сечений, которые пойдут в работу: под каждое нужна своя пара, универсального комплекта на весь диапазон нет.