
Арт: 1013097
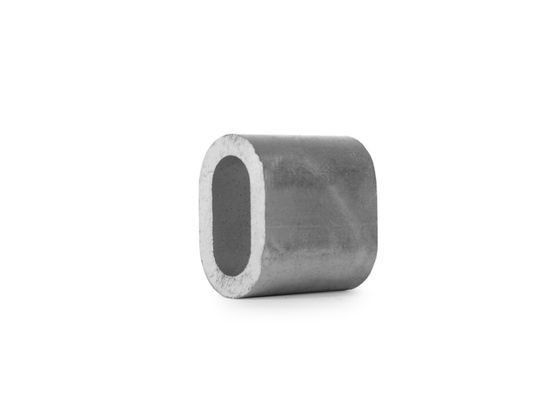
Втулка алюминиевая 4 мм TOR DIN 3093 (Q)
28 ₸
В наличии
94 товара
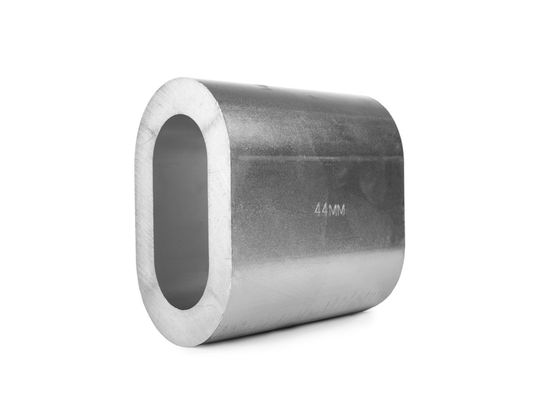
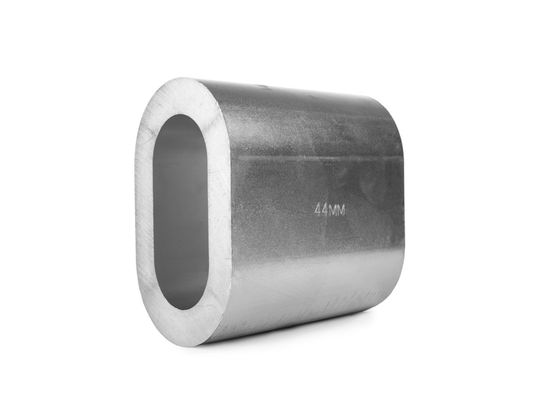
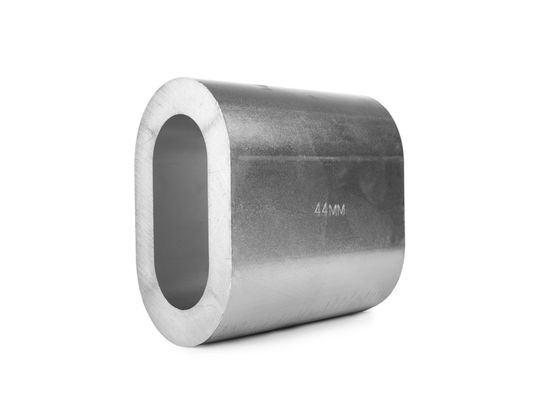
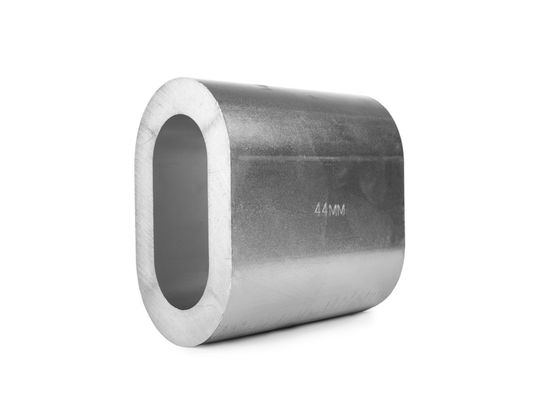
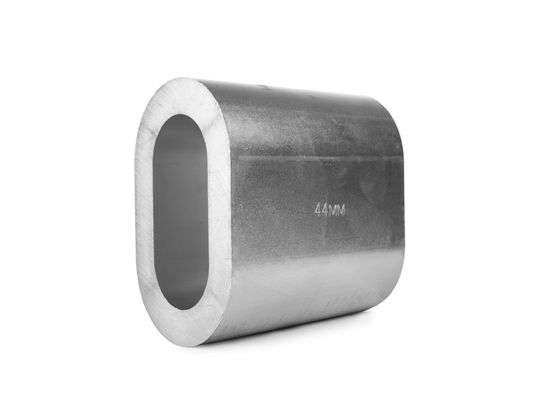
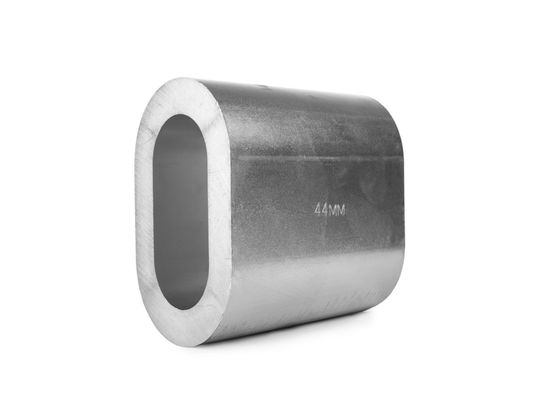
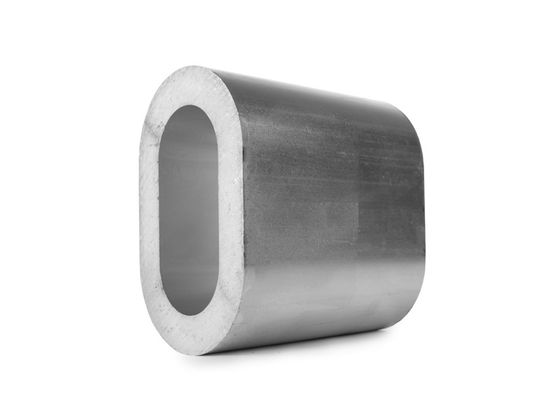
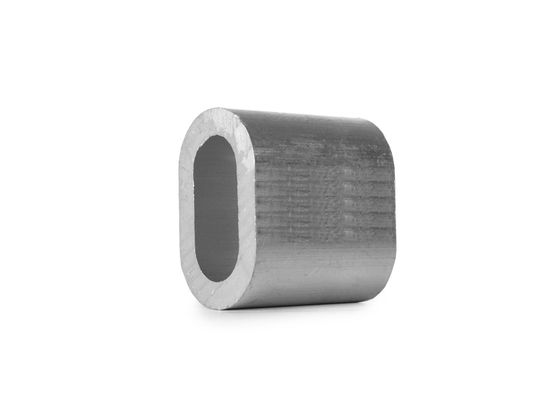
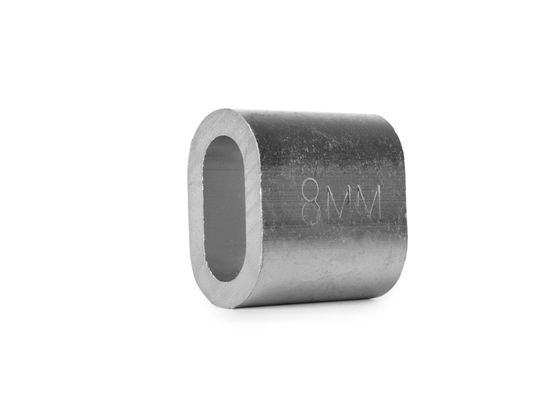
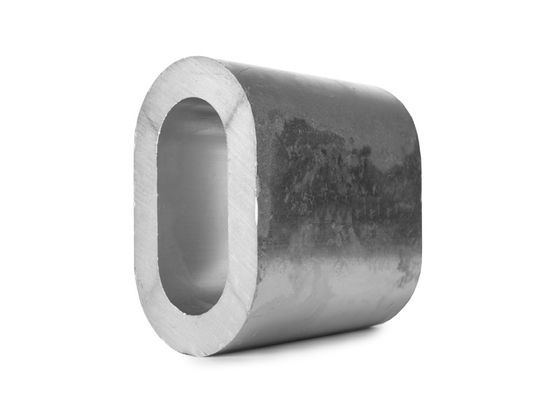
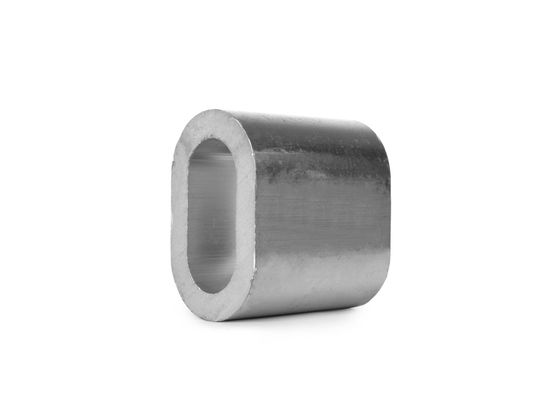
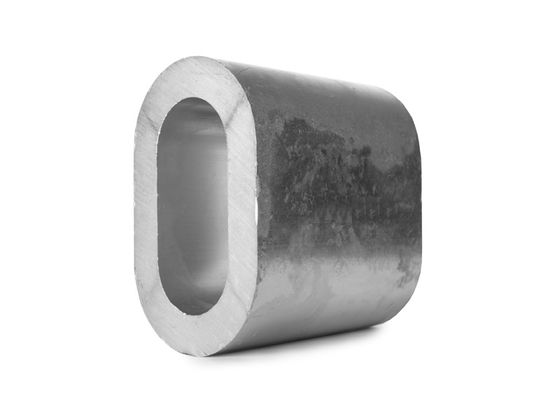
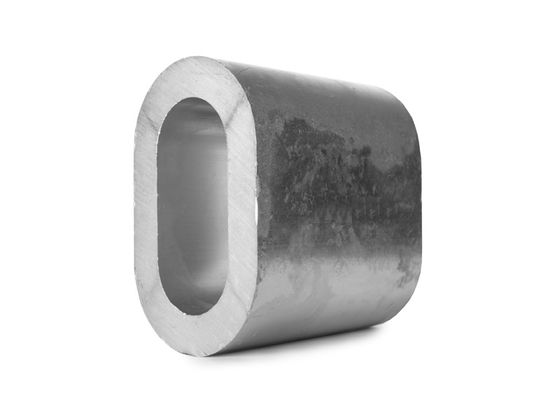
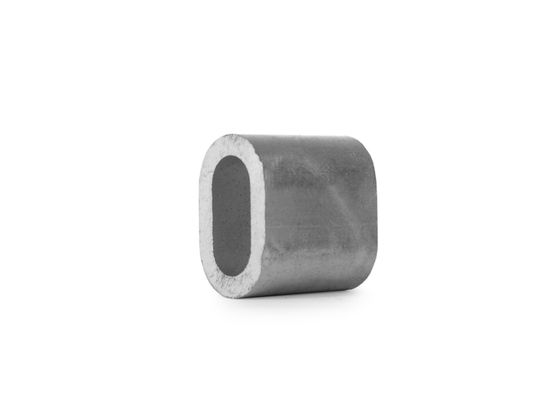
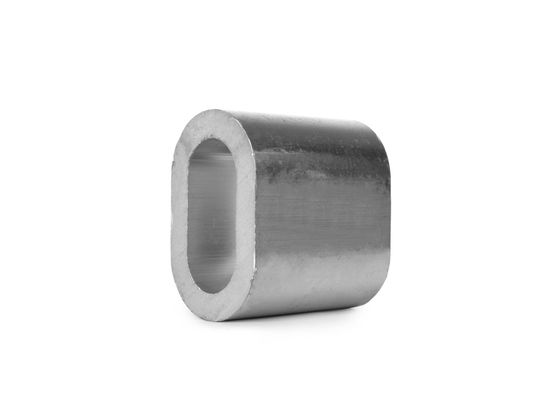
Алюминиевые втулки по DIN 3093 применяют для опрессовки петли на стальном канате; из таких петель собирают канатные стропы. Стандарт задаёт всю заготовку целиком: посадочный размер, наружный диаметр, толщину стенки и длину. Петлю удерживает объём металла, который при обжиме затекает между прядями, поэтому длина втулки для прочности соединения так же существенна, как посадочный размер.
| Номинал, мм | Отверстие, мм | Наружный, мм | Стенка, мм | Длина, мм | 100 шт, кг |
|---|---|---|---|---|---|
| 8 | 8,8 | 17,7 | 3,3 | 28 | 1,37 |
| 9 | 9,9 | 19,8 | 3,7 | 32 | 1,98 |
| 10 | 10,9 | 21,8 | 4,1 | 35 | 2,64 |
Пропорции сохраняются по всему ряду: отверстие примерно на десятую долю больше номинала, наружный диаметр превышает его вдвое с небольшим, длина составляет три с половиной номинала.
Отсюда правило подбора: у гильзы с маркировкой «10» отверстие 10,9 мм, и это штатная посадка по стандарту. Трос, промеренный на 10,3 мм, в неё помещается и обжимается нормально.
Длины в разделе идут стандартным рядом: 28, 32, 35, 39, 42, 56 мм на ходовых номиналах и 112, 126, 133, 147 мм на тяжёлых.
Заводской трос поставляется смазанным. Обжимать его в таком виде не допускается: алюминий ложится на плёнку смазки и не соединяется с проволоками, петля проскальзывает.
Затем собирают петлю: гильзу надевают на обе ветви, внутрь укладывают коуш, конец вспомогательной ветви выпускают наружу примерно на половину диаметра троса.
Овальную заготовку сдавливают до круглого сечения: это первый признак состоявшегося обжима. Дальше проверяют:
На новом типоразмере проверяют каждую из первых заготовок. Пресс настраивают по факту, первые обжимы уходят в отход: это нормальный расход, партию менять из-за него не требуется.
Под одним номиналом в разделе стоит несколько артикулов. Длина и посадочный размер у них общие, различаются они только буквой в скобках после диаметра. При повторном заказе ориентируются на диаметр и длину: буква на геометрию соединения не влияет.
Номинальный диаметр троса и его замер, конструкцию и тип сердечника, нужен ли коуш, число петель в партии.