Арт: 1025054
Арматурогиб ручной АР-12 6-12 мм
15 602 ₸
В наличии
7 товаров
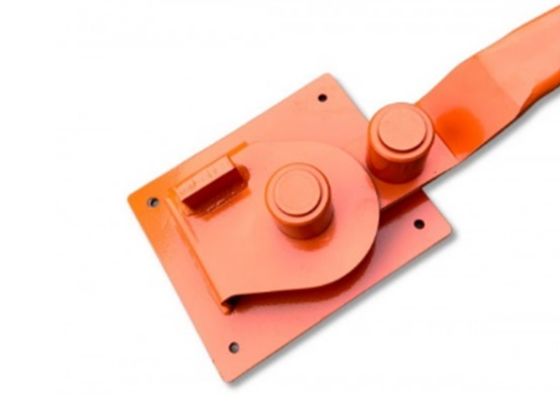
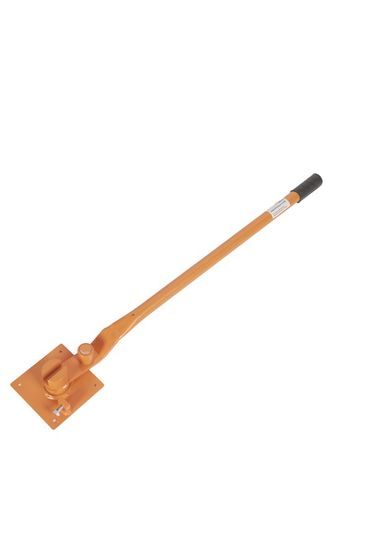
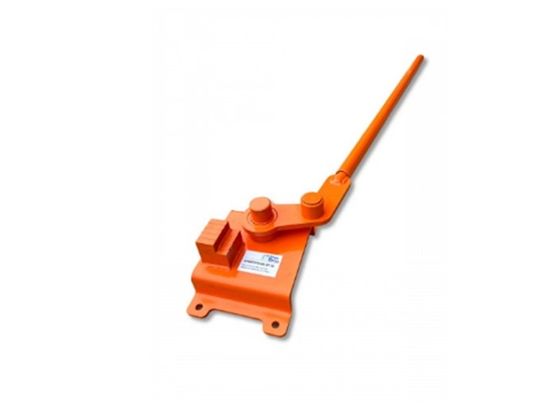
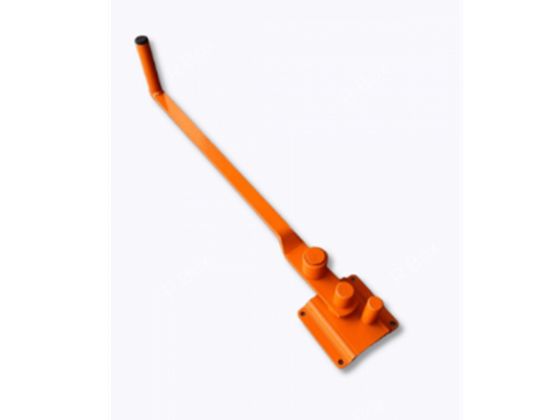
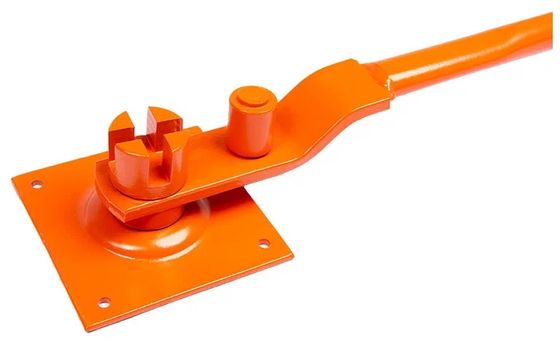
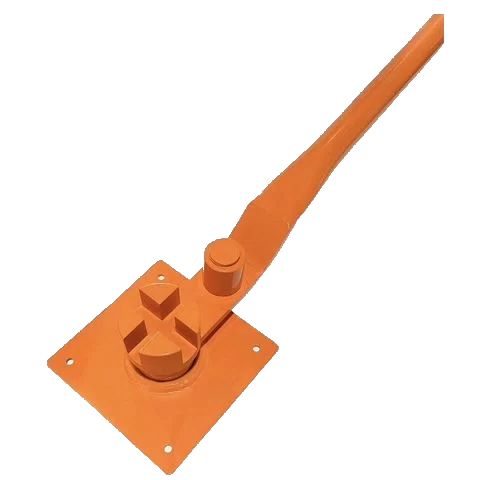
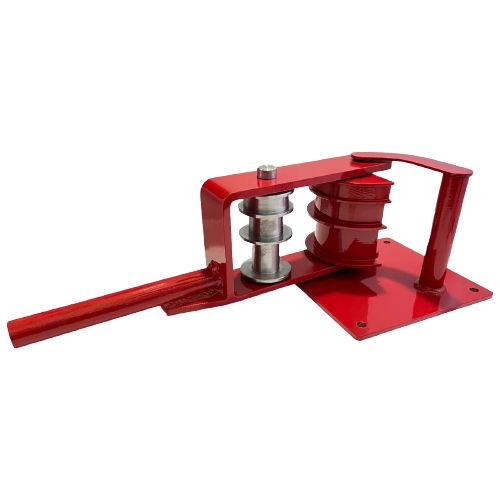
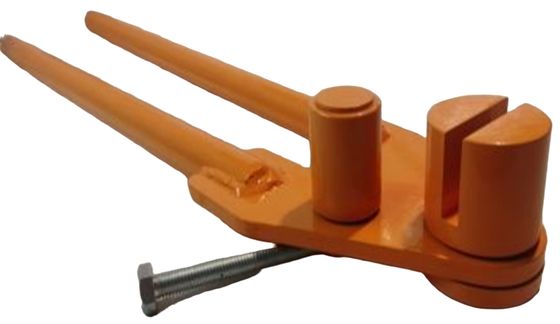
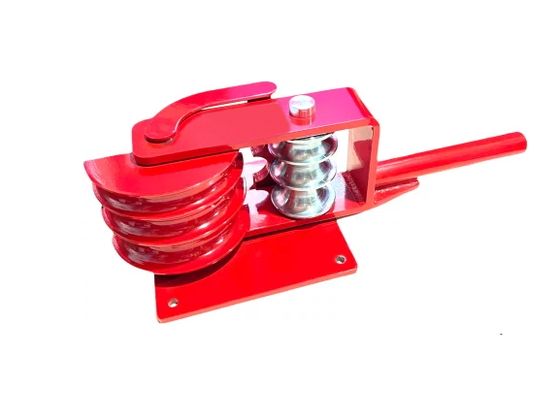
Ручной арматурогиб гнёт пруток рычагом: стержень заводят между упором и гибочным роликом, рукоять опускают вниз. Электропитание не требуется, поэтому такой станок применяют на захватке и на удалённых участках, куда ток на строительстве ещё не подведён.
| Модель | Диаметр арматуры, мм |
|---|---|
| АР-10 | 6–10 |
| АР-10-12 | 6–12 |
| АР-12 | 6–12 |
| АР-12-14 | 6–14 |
| АР-14 ПАЗ | 6–14 |
| АР-16 | 6–16 |
| АР-20 | 12–20 |
Двойное число в индексе диапазон не описывает: АР-12-14 рассчитан на пруток от шести, а не от двенадцати. Рабочий диапазон читают по правому столбцу таблицы, название модели его не задаёт.
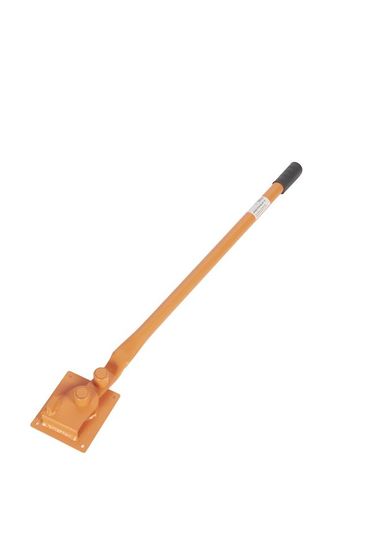
Под 6–12 и под 6–14 в ряду по две машины. Различаются они длиной рукояти и габаритом, не диаметром прутка: рычаг выпускается длиной 450, 750 и 1000 мм, корпус — от 600×110×120 до 1200×150×350 мм. Первую переносят одной рукой, последнюю устанавливают стационарно.
АР-20 рассчитан на пруток от 12 мм. Пруток 6 или 8 мм он не согнёт: тонкий стержень не фиксируется в ручье, рассчитанном на двадцатку, уходит из-под упора и заминается вместо гиба.
Один арматурогиб весь диапазон диаметров стройки не закрывает. Хомуты из шестёрки и отгиб выпуска из двадцатки гнут на двух разных машинах.
Запас по диаметру здесь работает иначе, чем у большинства инструмента: модель с большим верхним пределом теряет нижнюю часть диапазона.
У АР-14 в индексе стоит ПАЗ: это исполнение под острый гиб, без радиуса скругления, который оставляет гибочный ролик.
Радиус изгиба нужен по условиям прочности. На крутом перегибе внешнее волокно растягивается сильнее всего, и там же появляются первые трещины; рифлёный прокат рвётся по впадине профиля. Поэтому острый гиб применяют для закладных и монтажных деталей, а рабочую арматуру каркаса железобетонной конструкции гнут по ролику, с обычным радиусом.
Остальные машины раздела работают только по ролику. Паз задан конструкцией, не настройкой: переделать обычный станок в пазовый на площадке нельзя.
Угол при ручной гибке задаёт геометрия упоров, поэтому изделия повторяются точнее, чем ожидают от ручного инструмента. Пока пруток лежит в том же ручье и доводится до того же упора, арматурное изделие повторяется от заготовки к заготовке: хомут, скоба, отгиб выпуска.
Ограничение: концевого выключателя, который остановит гиб на заданном градусе, у ручной машины нет, довод до угла выполняет оператор. Партия в сотню одинаковых хомутов на ручном арматурогибе выйдет с разбросом, которого не будет у приводного станка.
Второй момент: усилие. Двадцатый пруток класса А500 на пределе диапазона гнётся заметно тяжелее, чем двенадцатый, и метровая рукоять для него необходима.
Диаметр и класс арматуры, нужный угол изгиба, размер партии и то, будет ли станок переезжать с захватки на захватку.