Арт: 1025060
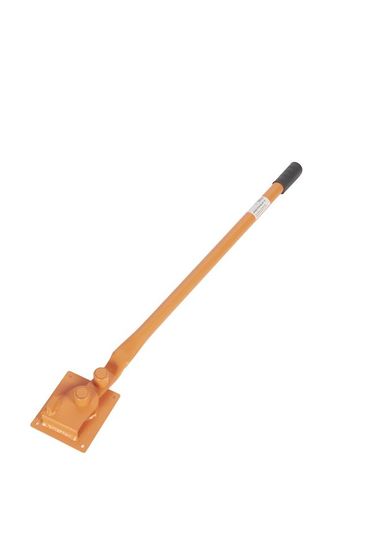
Профилегиб ручной ПР-01 15-40 мм
32 866 ₸
В наличии
3 товара
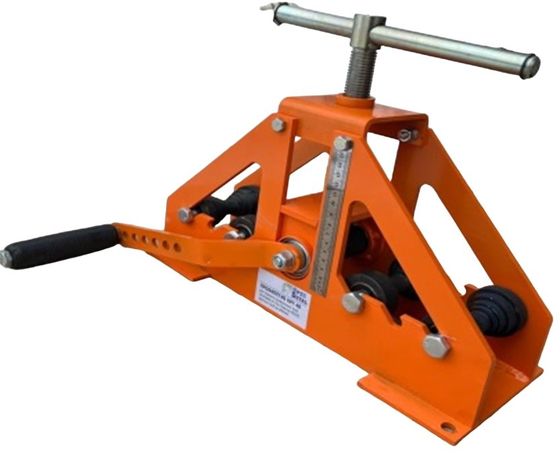
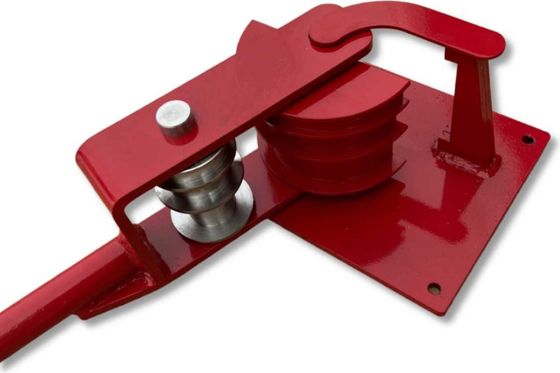
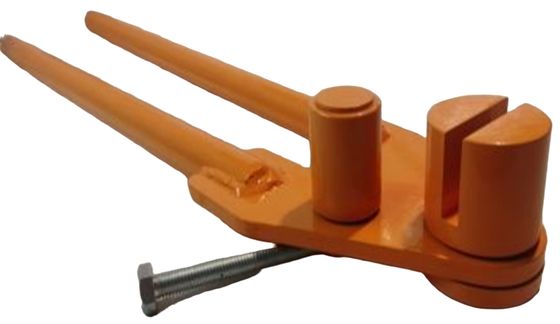
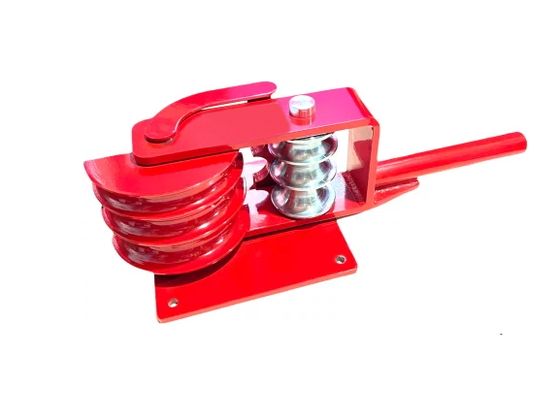
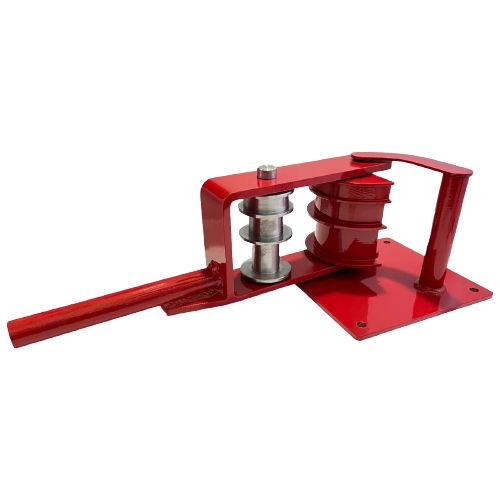
Ручные профилегибы гнут профильную трубу в дугу для арок теплиц и сводов навесов. Станки в разделе различаются набором ручьёв: перечнем размеров профиля, которые принимает ролик. По этому перечню их и подбирают.
Запись «15–40 мм» в названии станка читается как диапазон, но обозначает перечень: в характеристиках те же машины расписаны как «15, 25, 40». Ручьи нарезаны под три размера, промежуточные размеры профилегиб не принимает. Квадрат 20×20 и 30×30, из которого чаще всего варят калитки и навесы, в этот ряд не входит.
Станок с индексом ПРГ-50 расписан иначе: 10×10, 15×15, 20×20, 25×25, 30×30, 20×40, 25×40 и 50×30. Это восемь ручьёв вместо трёх, среди них прямоугольные сечения.
Ручьи рассчитаны на трубу. У одной позиции тот же ряд 15, 25 и 40 указан ещё и как наружный диаметр круглой трубы: канавка принимает и квадрат, и круг того же размера. Уголок, швеллер, полоса и шестигранник в перечнях ручьёв не указаны.
В прайсах название пишут через скобку: «профилегиб (трубогиб)». Машины за этой записью разные. Профилегибочный станок прокатывает заготовку между роликами и даёт плавную дугу по всей длине. Ручной трубогиб давит в одну точку и даёт угол. Заказ «ручного трубогиба» без уточнения может быть исполнен любой из двух машин, поэтому в заявке указывают требуемый результат: радиус дуги или угол.
Заготовка должна лежать в канавке по всей ширине. Ручей шире сечения позволяет профилю перекатываться на бок, и дуга выходит не в одной плоскости: готовая арка не ложится на ровный стол.
Подложки и дополнительный прижим дефект не устраняют. Верхний ролик давит в одну точку, и чем сильнее его затянуть, тем легче незакреплённое сечение проворачивается. Ручей подбирают точно по размеру профиля.
Расстояние между центрами опорных роликов указано как регулируемое от 250 до 450 мм, и такая строка есть у одной позиции. У остальных станков развод задан конструкцией и не меняется.
Различие проявляется в ограничениях. У станка с фиксированным разводом есть минимальный радиус, меньше которого дуга не получится ни за какое число проходов, и определяется он только пробной гибкой. Регулировка даёт запас в обе стороны: при сведённых роликах дуга круче, при разведённых металл меньше вытягивается и реже образует складки по внутренней стороне.
Участок, который не прошёл между опорными роликами, не прокатывается. На каждом конце трубы остаётся прямой участок длиной примерно с развод роликов, то есть от 250 до 450 мм.
Этот запас учитывают до раскроя. На арку теплицы из одной заготовки уходит до метра металла в обрезки; если трубу отрезали по размеру готовой детали, дуга не замкнётся.
После схода с ролика профиль частично распрямляется. Пружинение тем заметнее, чем толще стенка и круче дуга, и рассчитать его заранее нельзя: партию гнут по настройке, снятой с пробной детали, и положение винта после этого не меняют.
Толщина стенки по линейке имеет два значения, 1,5 и 2,0 мм. Трубу со стенкой 1,5 мм прокатывают мелким шагом винта в несколько проходов, иначе стенка сминается на первом же обороте. Усилие на рукояти создаёт оператор, поэтому к концу партии изделие начинает отличаться от первого образца.
Сварной шов профильной трубы при гибке не располагают на внешней стороне дуги. Там металл растягивается сильнее всего, и шов расходится раньше основного сечения.
Размер профиля и толщину стенки: ручей должен совпадать с профилем точно, а стенка 1,5 мм требует прокатки в несколько проходов. Требуемый результат гибки: радиус дуги для профилегиба или угол для трубогиба. Наличие регулировки развода роликов: она есть у одной позиции и определяет минимальный радиус и длину прямых концов.