Арт: 1025054
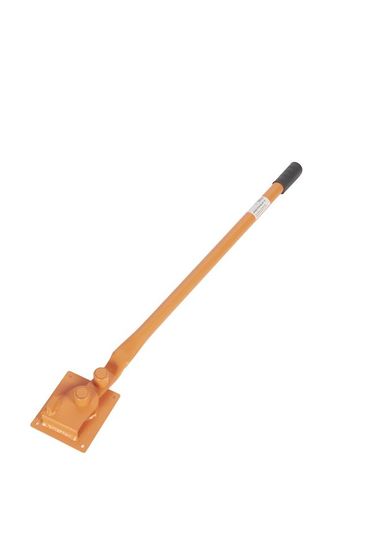
Арматурогиб ручной АР-12 6-12 мм
15 602 ₸
В наличии
14 товаров · 4 подкатегории
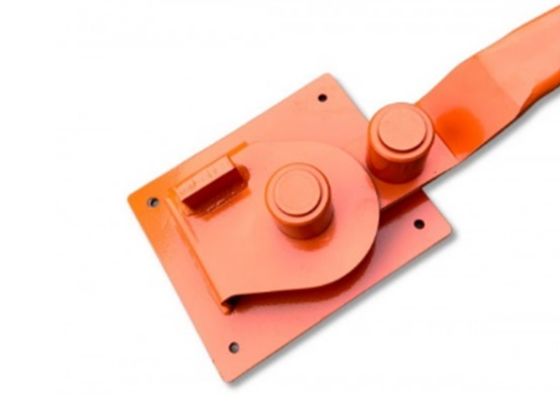
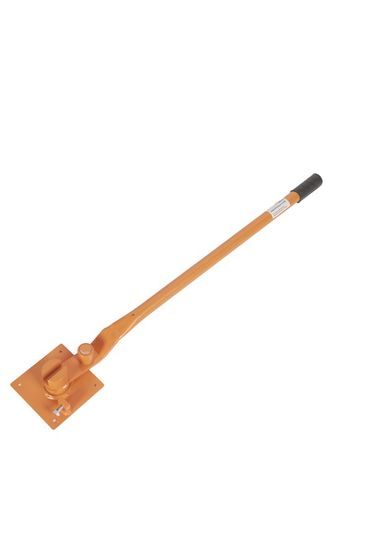
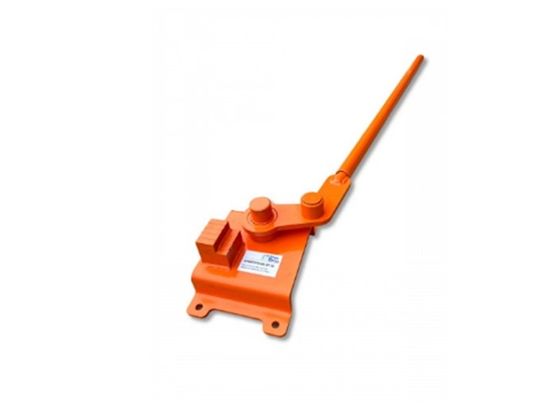
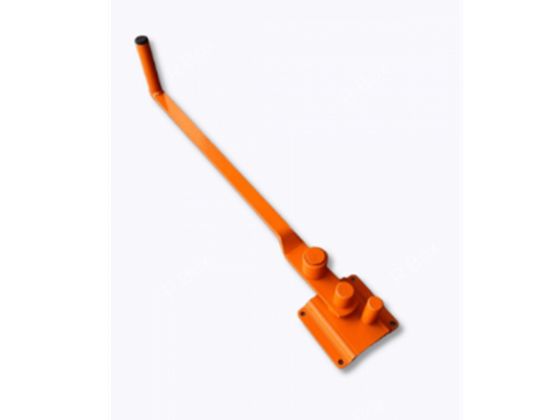
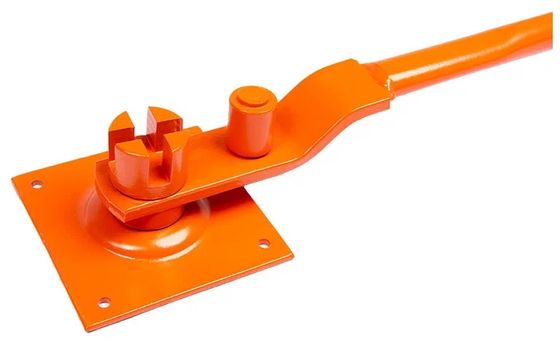
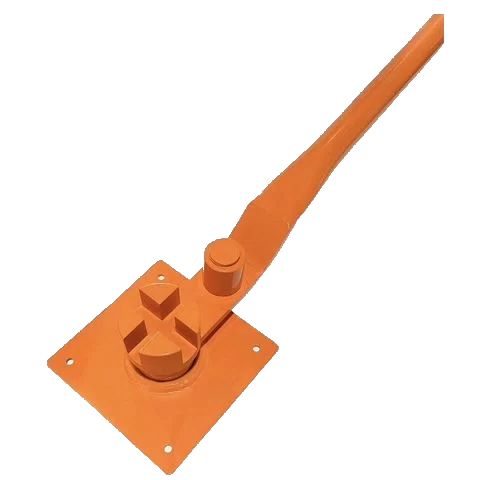
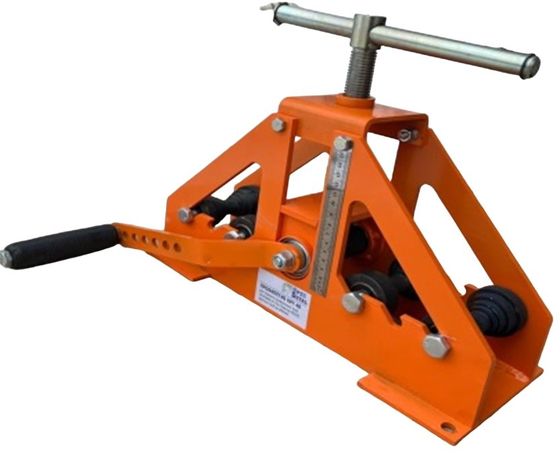
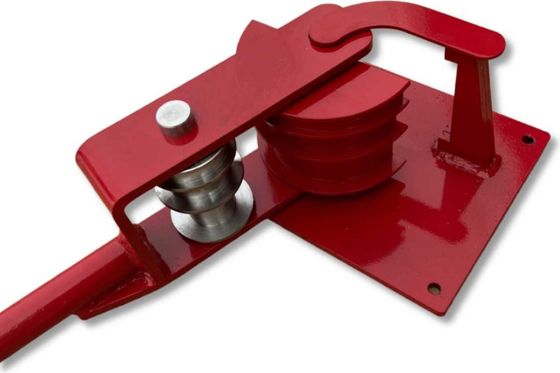
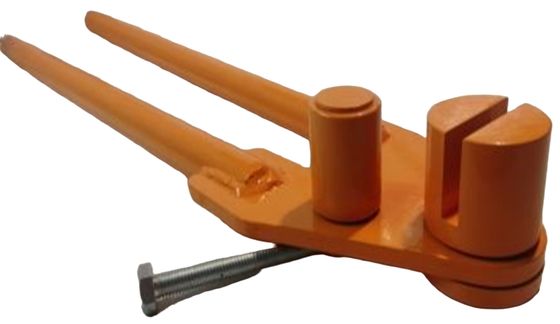
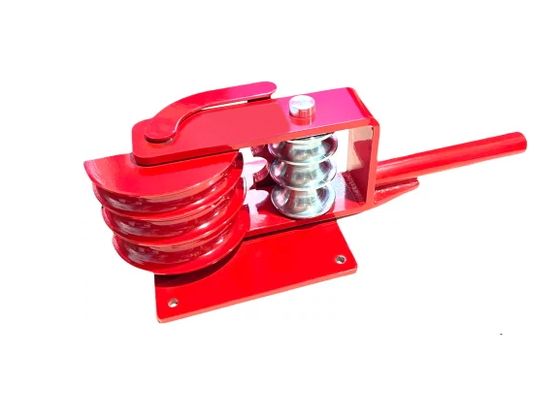
В разделе собраны ручные станки для гибки прутка, трубы, профиля и полосы. Привод у всех позиций один: ручной, без электродвигателя, гидростанции и пневмоусилителя. Различаются станки типом заготовки, предельным размером металла и формой результата: угол по упору или дуга прокаткой.
Листогибов в разделе нет: гибка листа выполняется матрицей и пуансоном вместо ролика и относится к другой технологии. Ручной сегментный листогиб размещён в станочной группе станки листогибочные: лист длиной до 2500 мм и толщиной до 1,5 мм.
Число в индексе у каждого типа станка обозначает свой параметр. На этом чаще всего ошибаются при заказе по телефону.
| Инструмент | Что означает число | Пример |
|---|---|---|
| Арматурогиб АР | предельный диаметр прутка, мм | АР-16 рассчитан на пруток до 16 мм |
| Профилегиб ПРГ | предельный размер профиля, мм | ПРГ-50 рассчитан на профиль до 50 мм |
| Полосогиб ПЛГ | ширина полосы, мм | ПЛГ-30 рассчитан на полосу 30 мм |
| Трубогиб ТР | толщина стенки трубы, мм | ТР-02-2,8 рассчитан на стенку 2,8 мм |
У трубогибов это отличие заметнее всего. Оба ручных трубогиба раздела работают с одним наружным диаметром 21–33 мм и различаются только предельной толщиной стенки: 2,0 мм у одного и 2,8 мм у другого. Число в индексе относится к стенке, размер трубы у обоих одинаковый.
Ряд по диаметру арматуры: 6–10, 6–12, 6–14, 6–16 и 12–20 мм.
У станка под арматуру 20 мм нижняя граница диапазона 12 мм. Заказывать его с расчётом на весь ряд диаметров не допускается: пруток тоньше 12 мм в ручье не фиксируется, гиб уходит по радиусу, повторяемость теряется.
Верхняя граница тоже жёсткая: пруток толще паспортного диаметра ломает ролик раньше, чем согнётся. Точность гибки задаёт геометрия упоров, усилие оператора на неё не влияет: угол повторяется от детали к детали, пока стержень лежит в том же ручье.
Усилие при ручной гибке создаёт только плечо рычага. Длина рукоятки по разделу 450, 750 и 1000 мм и увеличивается вместе с диаметром прутка. Короткой рукояткой арматуру 20 мм согнуть невозможно.
Отдельное исполнение: стол с пазом. Паз даёт острый гиб без радиуса скругления и применяется там, где деталь должна лечь в опалубку вплотную.
В разделе два разных принципа гибки, и результат у них разный.
Дуга для навеса, арки или каркаса теплицы получается только прокаткой. На арматурогибе её не получить никаким числом проходов: он даёт точку изгиба, длинной дуги у него нет.
Минимальный радиус на профилегибе зависит от расстояния между нижними роликами. Сведённые ролики дают крутую дугу. Разведённые до предела дают больший радиус, при этом металл меньше тянется и реже образует складки по внутренней стороне.
| Что гнут | Предел по разделу |
|---|---|
| Арматура, круглый пруток | до 20 мм диаметром |
| Стенка круглой трубы | 1,5–2,8 мм |
| Стенка профильной трубы | 1,5–2,0 мм |
| Стальная полоса | 4 и 5 мм толщиной |
Более толстый металл относится к станкам с приводом и серийному производству. Предел ручного гибочного станка определяется усилием оператора на рукоятке; прочность конструкции этот предел не ограничивает.
Тонкий металл требует аккуратности: заготовку со стенкой 1,5 мм прокатывают в несколько проходов с малым шагом винта. За один проход стенка складывается гармошкой, и деталь уходит в брак.
Ручной гибочный станок применяют на площадке без электричества; на захватке с арматурными каркасами, где хомуты гнут сотнями с одинаковым углом; при монтаже отопления и водоснабжения, где трубу подгоняют по месту; при изготовлении ограждений, ворот и навесов в небольшой мастерской с единичной обработкой металла.
Для серийного производства однотипных деталей ручной инструмент подходит плохо: оператор устаёт, и к концу смены угол начинает отклоняться. При выпуске сотен деталей в день нужен привод.
Габариты подтверждают назначение: от 400×150×350 до 1200×150×350 мм. Оборудование переносное, стационарного крепления к полу не требует.
Материал и его размер: диаметр прутка, наружный диаметр и толщину стенки трубы, сечение профиля или ширину и толщину полосы. Второй пункт: нужен угол или радиус.