Арт: 118761
Трубогиб электрогидравлический TOR HHW-2D
599 726 ₸
В наличии
3 товара
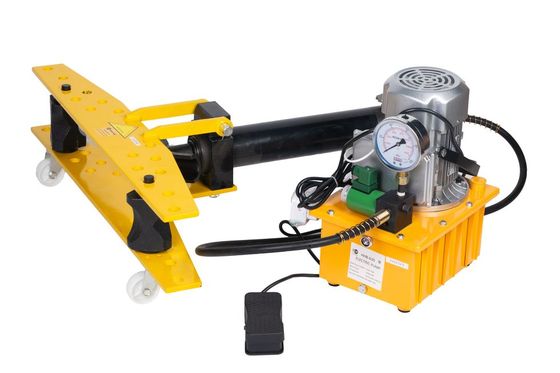
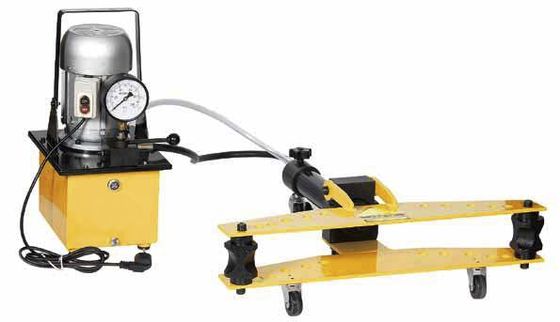
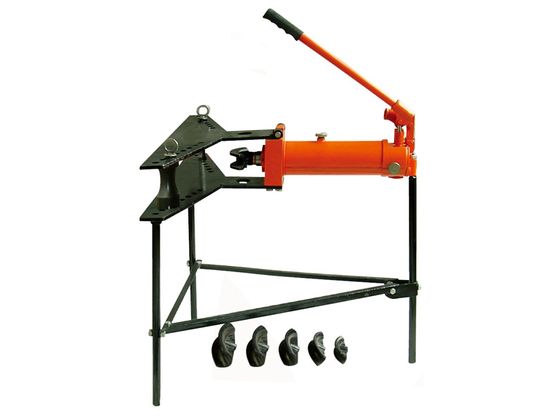
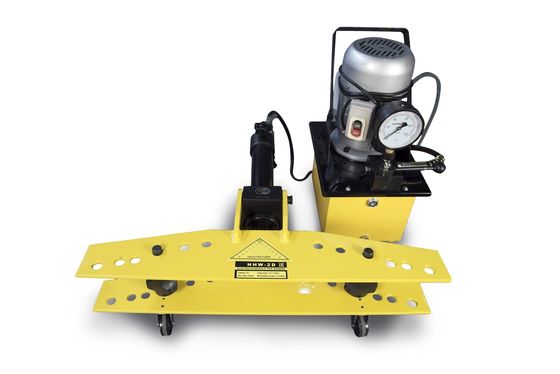
Электрогидравлический трубогиб гнёт стальную трубу пуансоном, масло в гидроцилиндр подаёт электронасос. В разделе три модели серии HHW-D с усилием 13, 20 и 23 т; различаются они верхней оправкой, диапазоном стенки и ходом штока.
Нижняя граница по толщине стенки с усилием напрямую не связана. Модель на 13 т работает со стенки 2,75 мм, модель на 20 т начинает с 2,15 мм. Более мощный электрогидравлический трубогиб допускает более тонкий металл, и в карточках это указано верно.
Минимальную стенку задаёт конструкция оправки и опор. Гидроцилиндр давит пуансоном в одну точку, от складывания трубу удерживает только форма башмака. Поэтому запас по усилию сам по себе тонкостенную заготовку не защищает: подбирают по диапазону стенки конкретной модели.
| Индекс | Усилие, т | Стенка, мм | Оправок в комплекте | Верхняя оправка |
|---|---|---|---|---|
| HHW-2D | 13 | 2,75–4,5 | 6 | 2" |
| HHW-3D | 20 | 2,15–4,5 | 8 | 3" |
| HHW-4D | 23 | 2,75–5 | 9 | 4" |
Наружный диаметр трубы по разделу начинается с 21,3 мм, верхние границы — 60, 88,5 и 108 мм. Ход штока: 250, 290 и 370 мм. Усилие 13, 20 и 23 т распределяется по сечению заготовки, поэтому рабочий диапазон у трёх моделей разный.
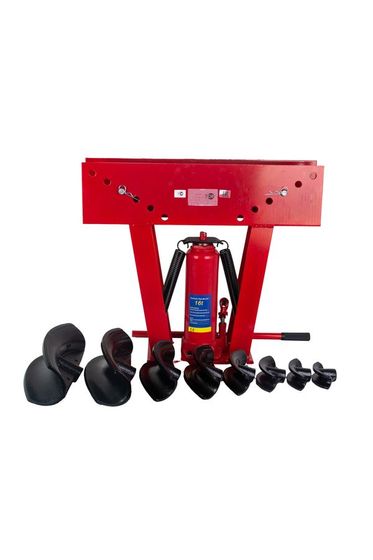
Комплект оправок и предельное сечение сверяют вместе. Ряд оправок дюймовый, диапазон станка записан в миллиметрах, и фактический предел задаёт верхняя оправка: заготовку, под которую башмака в комплекте нет, машина не согнёт при любом усилии.
В схеме продавливания оправка соответствует размеру трубы, а радиус изгиба задают боковые упоры: их переставляют по отверстиям рамы, сдвигая ближе или раздвигая шире.
Отсюда две особенности, которые проявляются на первой партии. Радиус в такой схеме дискретный: положений столько, сколько отверстий в раме. Повторяемость зависит от положения упоров, поэтому перед серией его проверяют; установка по памяти не допускается.
На верхней границе диаметра тонкостенную заготовку заполняют сухим песком и глушат концы. Без наполнителя сечение уходит в овал раньше, чем угол дойдёт до девяноста градусов.
Гибка труб остаётся холодной, продавливанием, на угол до 90° за один установ. Подкова, полукольцо и П-образный отвод за один приём не выполняются: на больший угол заготовку переустанавливают.
Электропривод меняет разброс по углу к концу смены. На рычажной машине подачу задаёт оператор, и последние колена партии отличаются от первых. Мотор держит подачу одинаковой от первого гиба до сотого.
Выбор между ручной и электрогидравлической машиной делают по объёму работ. Десяток гибов в неделю ручная машина отрабатывает без ограничений. При монтаже отопления или водоснабжения в здании, где колен около сотни, нужен электропривод.
Электрогидравлический трубогиб требует электропитания на объекте. Для строительной площадки без подведённой сети, колодца или участка трубопровода в поле применяют ручное или пневмогидравлическое исполнение той же серии.
Второе ограничение: место. Под трубу 108 мм нужен верстак или рама: масса машины вместе с ящиком оправок не позволяет держать её на весу, а свободные концы шестиметровой трубы требуют прохода по обе стороны.
Наружный диаметр и толщину стенки самой сложной трубы в проекте, не средней. Нужный угол. Длину заготовок. Размер, до которого дойдут работы через год: комплект оправок докупают не всегда, а запас по усилию обходится дешевле переделанного узла.