Холодная гибка металлопроката — базовая операция при монтаже отопления и прокладке трубопроводов. Технология востребована при изготовлении теплиц, навесов и различных металлоконструкций. Качественное оборудование позволяет обойтись без сварных отводов и фитингов. Это снижает затраты на монтаж и ускоряет рабочий процесс. Отсутствие лишних стыков повышает надежность магистрали. Сохраняется исходная прочность металла и снижается гидравлическое сопротивление потоку среды.
Перед мастером часто встает вопрос: как грамотно выбрать трубогиб под конкретные задачи? Инструмент должен давать расчетный радиус изгиба без образования гофры и замятий. В данном обзоре инженеры разбирают типы станков, методы деформации металлов и правила подбора оснастки.
Трубогибы гидравлические горизонтальные
Весь раздел →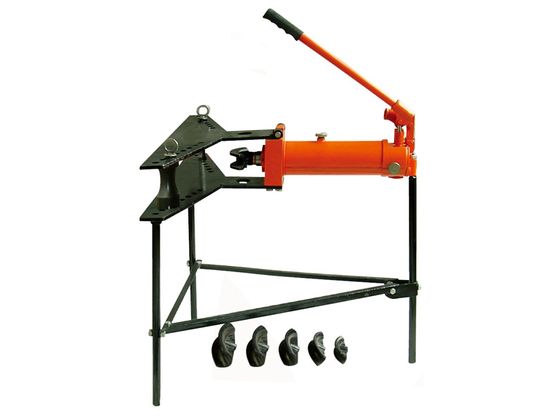
Трубогиб гидравлический TOR TL0300-3A 12T до 50 мм (горизонтальный)
Трубогиб гидравлический TOR HHW-2J 13 т 21,3-60 мм
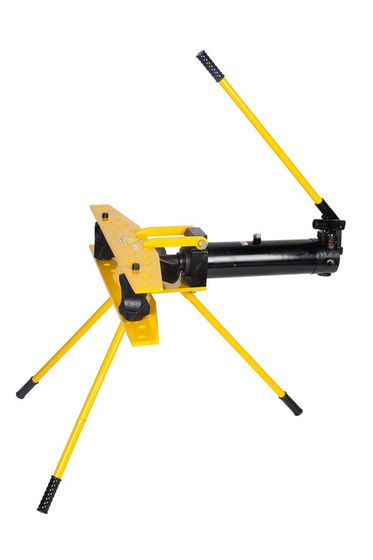
Трубогиб гидравлический TOR HHW-3J 20 т 21,3-88,5 мм
Для чего необходим трубогиб и в чем отличие основных типов трубогибов
Трубогиб — это устройство для пластической деформации трубного проката на заданный угол. Станок сохраняет внутреннее проходное сечение детали. В отличие от кустарного нагрева газом, профессиональные трубогибочные станки дают точную повторяемость гибов. Структура металла не перегревается и сохраняет расчетную прочность.
Принципиальное отличие различных типов трубогибов заключается в трех характеристиках:
- Тип привода: механический рычаг, гидроцилиндр (ручной насос или маслостанция), электропривод либо числовое программное управление (ЧПУ).
- Геометрия заготовки: оснастка под круглое сечение, профилегиб для профильной трубы, либо вальцы для полосы и швеллера.
- Метод деформации: наматывание, обкатка по шаблону, трехточечный изгиб (арбалетный тип), вальцовка или протяжка на дорне.
Станок подбирают по характеристикам заготовки. Учитывают наружный диаметр, толщину стенки, а также пластичность сплава. Гнут прокат из конструкционной стали, меди, алюминия и нержавейки.
Ручной трубогиб: рычажный и арбалетный инструмент для круглой трубы малого диаметра
Ручной трубогиб представляет собой легкий и мобильный инструмент. Он не требует подключения к электросети. Оборудование применяют при монтаже климатических систем и прокладке гидравлических линий. Среди ручных моделей выделяют две базовые конструкции.
Рычажные ручные трубогибы
Рычажные устройства деформируют трубу обкаткой вокруг профильного сегмента. Мастер сводит рукоятки инструмента. Подвижный башмак прокатывает заготовку по ручью оправки. Рычажный ручной трубогиб обеспечивает загиб на угол до 180 градусов за один проход. Овальность сечения при этом остается минимальной.
Инструмент рассчитан на работу с трубами малого диаметра (от 6 до 22 мм). Он отлично гнет отожженную медь, тонкостенный алюминий или металлопластик. Точная шкала на корпусе помогает выдерживать требуемый угол гибки.
Арбалетные ручные трубогибы
Арбалетный трубогиб получил название из-за схожести рамы со стрелковым оружием. Заготовка ложится на два боковых упора. Центральный башмак выдвигается вперед храповым механизмом или компактным гидравлическим штоком. Нажимая на силовой рычаг, мастер гнет заготовку на угол до 90 градусов.
Арбалетные трубогибы удобны при монтаже в стесненных нишах и штробах. Для работы нужен доступ к трубе только с одной стороны. Инструмент гнет медные заготовки и тонкостенные стальные трубы диаметром до 32 мм.
Трубогиб
Весь раздел →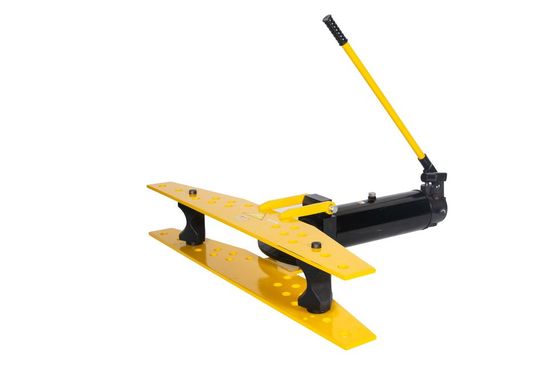
Трубогиб гидравлический TOR HHW-4J 23 т 21,3-108 мм
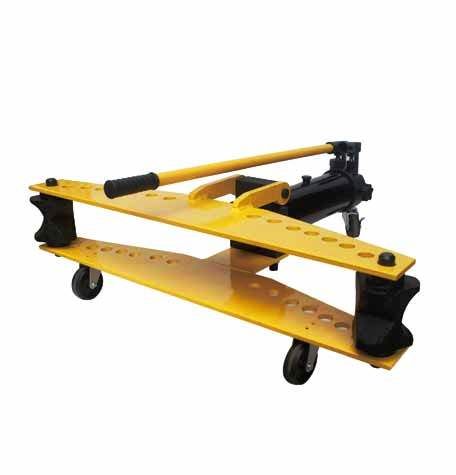
Трубогиб гидравлический TOR HHW-2 13 т 21,3-60 мм (с колесами)
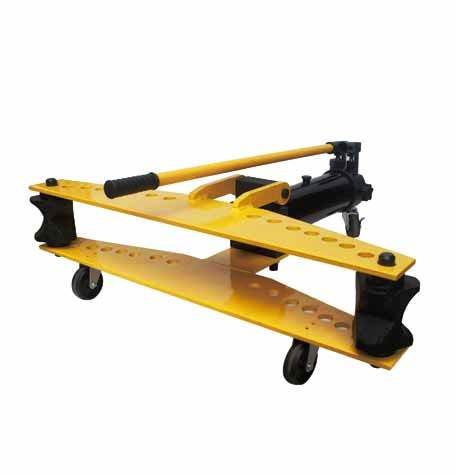
Трубогиб гидравлический TOR HHW-3 20 т 21,3-88,5 мм (с колесами)
Подобрать оборудование под вашу задачу
Гидравлический трубогиб: ручной и электрогидравлический привод для гибки круглых труб ВГП
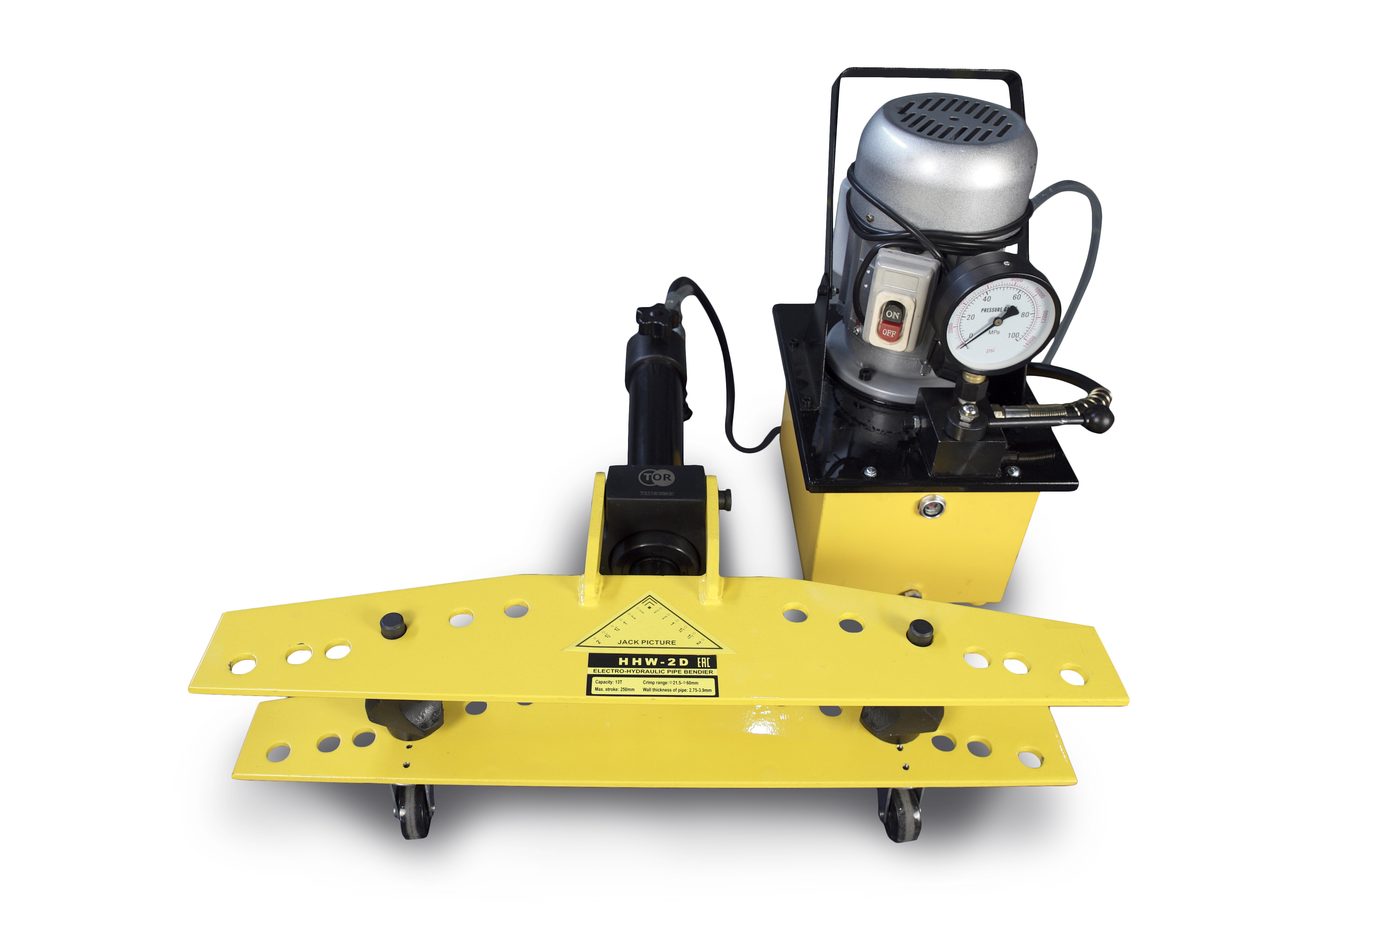
Для гибки толстостенных стальных магистралей отопления и ВГП труб мускульной силы мастера недостаточно. В таких ситуациях применяют мощный гидравлический трубогиб.
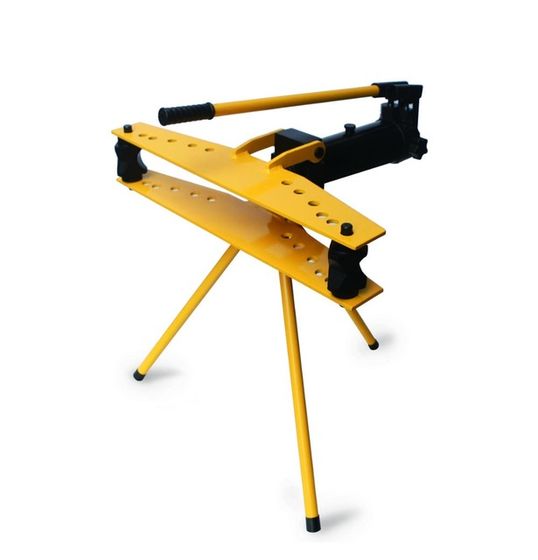
Силовой гидроцилиндр развивает рабочее усилие от 6 до 20 тонн. Устройство состоит из жесткой рамы с упорными пальцами, насоса и комплекта сменных башмаков.
| Тип гидравлического трубогиба | Усилие гидроцилиндра | Рабочий диапазон труб | Тип привода | Сфера применения |
|---|---|---|---|---|
| Ручной гидравлический трубогиб (разборная или открытая рама) | 6 – 16 тонн | от 3/8" (17 мм) до 2" (60 мм) / 3" (88.5 мм) | Встроенный или выносной ручной плунжерный насос | Монтаж инженерных сетей на стройплощадках, ремонтные службы |
| Электрогидравлический трубогиб | 12 – 23 тонны | от 1/2" (21.3 мм) до 4" (114 мм) | Электрический маслонасос (220В / 380В) | Производственные цеха, сборка металлоконструкций |
Для выездных задач оптимален ручной гидравлический трубогиб с откидным верхним крылом. Такая рама позволяет быстро извлекать изогнутую деталь. В цехах применяют электрогидравлический агрегат с педальным управлением. Он ускоряет гибку и снижает утомляемость мастера.
Валковый профилегиб и электромеханический трубогиб для профильной трубы
Стандартный гидравлический трубогиб рассчитан строго на цилиндрический профиль. Попытка согнуть на нем профильную трубу квадратного сечения приведет к залому стенок. Для профильного проката используют специализированный профилегиб (трехвалковый трубогиб валкового типа).
Конструкция профилегиба состоит из трех массивных роликов:
- Два нижних опорных ролика: задают базу и прокатывают заготовку вдоль оси. В ручных моделях вращение передается рукояткой. В электромеханических станках валы вращает мотор-редуктор через цепь.
- Верхний прижимной ролик: опускается винтовой парой или гидроцилиндром, задавая стрелу прогиба.
Гибка выполняется методом постепенной вальцовки за несколько проходов. Мастер поджимает центральный вал и прокатывает профиль вперед-назад. В результате получается плавная дуга без смятия ребер. Профилегибы применяют, когда нужно согнуть каркас теплицы, арочный навес для авто либо поручни винтовой лестницы.
Для серийного выпуска пространственных деталей сложной формы применяют электромеханический трубогиб с поворотной балкой. На промышленных линиях устанавливают трубогибочные станки с ЧПУ. Они обеспечивают высокую точность углов и повторяемость геометрии в нескольких плоскостях.
Трубогиб
Весь раздел →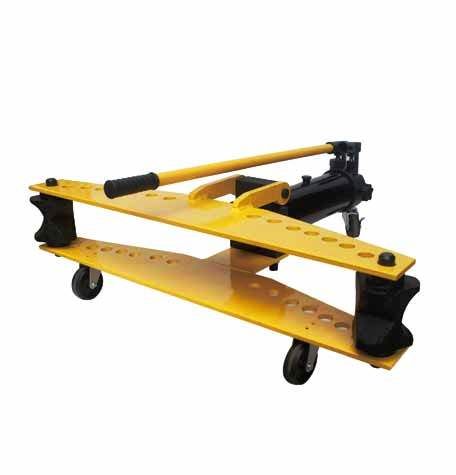
Трубогиб гидравлический TOR HHW-4 20 т 21,3-108 мм (с колесами)
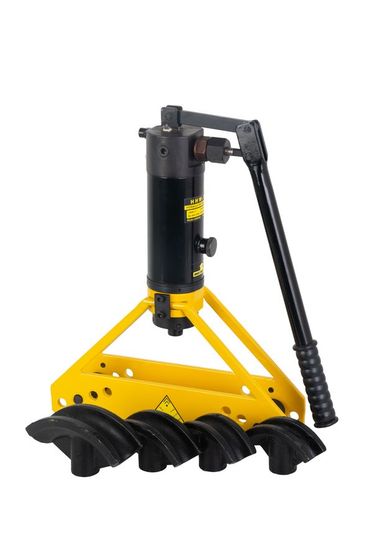
Трубогиб гидравлический TOR HHW-1A 6 т 16-33 мм (переносной)
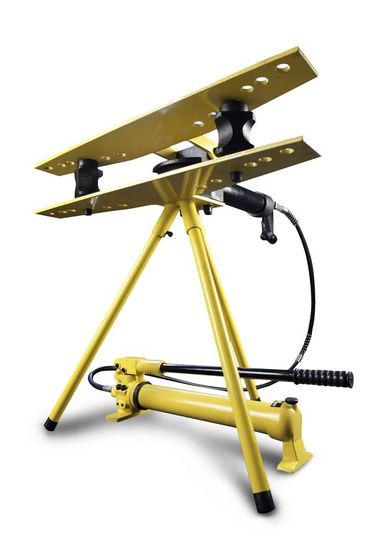
Трубогиб гидравлический TOR HHW-2F 13 т 21,3-60 мм (с выносным насосом)
Методы деформации металлов: наматывание, обкатка, вальцовка и дорновый изгиб
Качество гибки зависит от кинематической схемы станка. В современной металлообработке используют 4 основных метода:
- Гибка обкаткой: трубу прижимают к неподвижному сегменту, а подвижный ролик обкатывает металл вокруг оправки. Метод применяют в ручных рычажных устройствах.
- Гибка наматыванием: заготовка зажимается на вращающемся шкиве и наматывается на него, скользя по направляющей планке. Схема гарантирует производительность и минимальную овальность.
- Трехточечная вальцовка: прокат деформируется между тремя роликами. Способ позволяет получать дуги большого радиуса на круглых и профильных трубах.
- Дорновый метод: внутрь заготовки вводят гибкий дорн. Сердечник удерживает стенки от схлопывания в зоне изгиба. Дорновые станки незаменимы для тонкостенных труб малого радиуса (каркасы безопасности, выхлопные коллекторы).
Инженерные критерии выбора трубогиба: радиус изгиба, диаметр и толщина стенки
Чтобы безошибочно выбрать трубогиб под производственные задачи, специалисты оценивают ключевые критерии выбора трубогиба:
- Материал заготовки: пластичные цветные металлы (медь, мягкий алюминий) легко гнутся ручным инструментом. Для толстостенной легированной стали требуется гидравлический трубогиб высокого давления либо электрический трубогиб.
- Форма и размеры труб: для тонких трубок климатических систем берут арбалетные или рычажные модели. Для стальных труб ВГП 1/2"–2" необходима гидравлика. Для прямоугольной или квадратной профильной трубы сечением от 15×15 до 60×40 мм используют профилегиб.
- Комплектация оправками: в базовый набор входят сменные башмаки под стандартный ряд диаметров (15, 20, 25, 32, 40 мм и до 50–100 мм).
- Отношение $S/D$: при гибке труб с тонкими стенками ($S/D < 0.05$) повышается риск складок. В таких случаях заготовку гнут с наполнителем либо на дорновом станке.
- Объем производства: для редких работ в быту достаточно ручного инструмента. Для регулярного выпуска металлоконструкций в частных мастерских выгоднее купить трубогиб с электроприводом.
Технологическая точность: расчет минимального радиуса гибки и подбор оправки
Попытка согнуть трубу на слишком малый радиус изгиба приводит к критическому утонению наружной стенки. В результате деталь теряет несущую способность.
В технической практике для холодной гибки стальных труб без дорна применяют расчетную формулу минимального радиуса по нейтральной оси ($R_{min}$):
$$\mathbf{R_{min}} \approx (3{,}0 \dots 4{,}0) \times D_{ext}$$где $D_{ext}$ — наружный диаметр изгибаемой трубы в миллиметрах.
Для водопроводной трубы диаметром 40 мм минимальный радиус изгиба составляет: $R_{min} = 3{,}5 \times 40 = 140\text{ мм}$. Для тонкостенных деталей с соотношением $S/D < 0{,}06$ радиус увеличивают до $5 \times D_{ext}$. В сложных случаях полость трубы заполняют кварцевым песком.
При разметке учитывают упругое пружинение металла. Для углеродистой стали угол гибки увеличивают на 2°–5°. После снятия нагрузки заготовка слегка распрямляется до нужного размера.
Трубогиб
Весь раздел →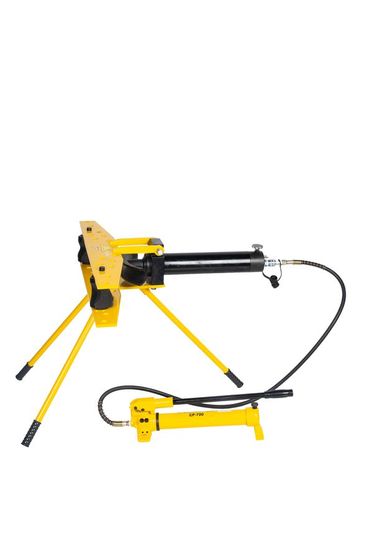
Трубогиб гидравлический TOR HHW-3F 20 т 21,3-88,5 мм (с выносным насосом)
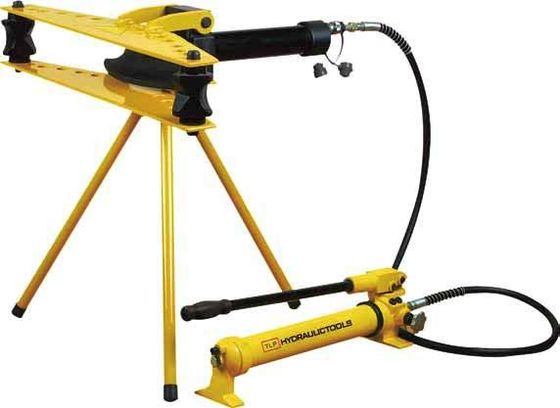
Трубогиб гидравлический TOR HHW-4F 20 т 21,3-108 мм (с выносным насосом)
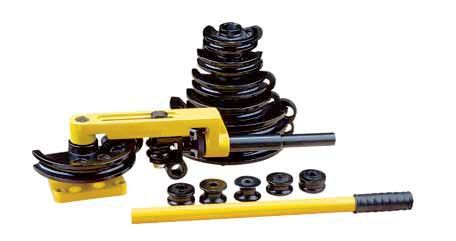
Трубогиб ручной TOR HHW-25S 10-25 мм (переносной)
Сравнительная матрица: какой трубогиб выбрать для дома, стройки и цеха
| Сценарий эксплуатации | Рекомендуемый тип трубогиба | Обрабатываемый сортамент | Преимущества решения |
|---|---|---|---|
| Монтаж кондиционеров и теплого пола | Рычажный или арбалетный ручной трубогиб | Медь, алюминий, металлопластик $\varnothing$ 6–32 мм | Легкость, мобильность, гибка по месту в нишах |
| Монтаж водопроводов и стальных стояков | Ручной гидравлический трубогиб (6–12 т) | Стальные трубы ВГП $\varnothing$ 1/2" – 2" (до 60 мм) | Высокое усилие без электросети, надежная рама, долговечный гидроцилиндр |
| Изготовление арок, теплиц и навесов | Трехвалковый ручной или электромеханический профилегиб | Профильные трубы от 15×15 до 50×50 мм, полоса, пруток | Равномерная прокатка дуг любого радиуса без замятий кромок |
| Серийное производство металлоизделий | Электрогидравлический или электромеханический трубогиб | Круглые и профильные трубы диаметром до 76–114 мм | Высокая скорость работы, повторяемость размеров, минимальная нагрузка на мастера |
Часто задаваемые вопросы (FAQ) о гибке стальных и цветных труб
Можно ли гнуть профильную трубу на гидравлическом арбалетном трубогибе?
Гибочные сегменты стандартного гидравлического оборудования снабжены радиусным ручьем под цилиндрический профиль. При точечном давлении пуансона на плоскую грань квадратного сечения металл проминается внутрь, а боковые стенки выпучиваются. Чтобы согнуть прямоугольный или квадратный профиль без брака, заготовку прокатывают на трехвалковых станках с плоскими регулируемыми кольцами либо заказывают оснастку с пазом соответствующего размера.
Как избежать сплющивания и гофры на тонкостенной стальной трубе?
При гибке тонкостенных заготовок малого радиуса без дорна полость трубы засыпают сухим просеянным песком с плотной трамбовкой и глухими пробками. Также необходимо использовать оправку, строго соответствующую наружному диаметру заготовки. Это предотвращает деформацию сечения в поперечной плоскости.
Какое масло заливать в гидроцилиндр гидравлического трубогиба?
В гидравлических приводах используют индустриальные гидравлические масла вязкостью ISO VG 32 или VG 46 (марки HLP-32, И-20А, И-30А). Запрещено заливать отработку, моторные масла или тормозную жидкость. Агрессивные присадки разрушают резиновые манжеты и сальники гидроцилиндра.
На какой максимальный угол можно согнуть трубу за один проход?
Рычажные ручные трубогибы выполняют гибку на угол до 180 градусов за одно движение. Гидравлические арбалетные модели рассчитаны на предельный угол до 90 градусов. Если требуется больший угол, деталь смещают и делают последовательный загиб на соседнем отрезке, либо используют станки наматывающего типа.
Каталог трубогибочного оборудования у официального дилера TOR Industries
Надежность и ресурс оборудования зависят от прочности силовой рамы, закалки роликов и долговечности гидравлических уплотнений. Продукция бренда TOR Industries проходит строгий заводской контроль. Оборудование соответствует нормам промышленной безопасности и рассчитано на интенсивные нагрузки.
Как авторизованный поставщик и официальный дилер TOR Industries в Казахстане, мы поставляем профессиональную технику для гибки трубного и сортового проката:
- Легкие ручные рычажные трубогибы для медных систем;
- Надежные гидравлические ручные и электрогидравлические агрегаты усилием до 20 тонн с чугунными башмаками от 1/2" до 4";
- Профилегибы с ручным и электрическим приводом для профильной трубы, швеллера и полосы;
- Оригинальные запчасти, сменные оправки и гидравлические масла.
Для выбора модели под конкретный металл, диаметр и радиус гибки свяжитесь с инженерами официального дилера TOR Industries. Специалисты подберут оборудование под ваши задачи, организуют быструю доставку со склада в Казахстане и предоставят официальную заводскую гарантию.