В практике автосервисов, ремонтных участков и мастерских регулярно возникают сложные силовые задачи. К ним относятся запрессовка и выпрессовка подшипников ступицы, сайлентблоков, монтаж втулок, правка деформированных деталей, гибка и штамповка металла. Попытки выполнять такие операции ударным инструментом приводят к повреждению посадочных мест и перекосам. Надежный гидравлический пресс позволяет осуществлять контролируемое сжатие и силовую посадку с точностью до десятых долей миллиметра.
Перед тем как выбрать гидравлический пресс, необходимо оценить специфику предстоящих задач. Следует заранее рассчитать требуемый тоннаж, определить тип привода и особенности силовой станины. Качественное оборудование должно обладать достаточным запасом прочности. Это исключает риск деформации рамы при пиковых нагрузках и гарантирует безопасность оператора.
Прессы гидравлические
Весь раздел →
Пресс гидравлический 20 т П-20
Пресс гидравлический 10 т П-10 настольный
Пресс гидравлический 12 т П-12Н с ножной педалью
Применение пресса в автосервисе и мастерских: для каких задач нужен пресс гидравлический
Основное применение пресса в авторемонтной и производственной сфере связано с операциями монтажа, демонтажа и формообразования деталей. Гидропресс преобразует первичное усилие в многотонное статическое давление за счет несжимаемости гидравлического масла.
Ключевые направления использования оборудования:
- Запрессовку и выпрессовку деталей: монтаж ступичных подшипников, замена сайлентблоков подвески, установка втулок и других сопряженных элементов с натягом;
- Правка и рихтовка: восстановление геометрии погнутых валов, осей, рычагов, фланцев и сварных металлоконструкций;
- Штамповка и формовка: вырубка листового металла, гибка профилей, неглубокая вытяжка заготовок с использованием матриц и пуансонов;
- Утилизация и пакетирование: прессование фильтров, банок, отходов и технологической стружки для компактного хранения.
Для слесарных мастерских качественная запрессовка гарантирует долгий ресурс подшипниковых узлов. Она полностью исключает микротрещины на обоймах, неизбежные при забивании молотком или кувалдой.
Основные типы гидравлических прессов: настольный, напольный, механический и пневматический пресс
Современные виды гидравлических прессов классифицируются по компоновке, конструктивному исполнению рамы и способу передачи энергии на силовой шток.
| Тип оборудования | Диапазон усилия | Тип станины | Сфера применения |
|---|---|---|---|
| Настольный пресс | 5 – 15 тонн | H-образная компактная | Частный гараж, мастерская точной механики, карбюраторные участки |
| Напольный рамный пресс | 20 – 50 тонн | H-образная усиленная | СТО, участки ремонта легковых автомобилей и микроавтобусов |
| Колонный промышленный пресс | 50 – 100 тонн и выше | 2 или 4 колоннами | Грузовые автоцентры, мехцеха, производственный участок штамповки |
| Пневматический пресс | 10 – 30 тонн | Рамная с пневмоприводом | Поточные линии, экспресс-замена сайлентблоков, серийный монтаж |
| Механический пресс (реечный/винтовой) | 1 – 5 тонн | C-образная монолитная | Мелкая слесарная подгонка, маркировка, ручная запрессовка втулок |
В отличие от установок ударного действия, где применяется механический привод или кинематическая связь кривошипа, гидравлический привод развивает максимальное номинальное усилие на любой высоте хода штока. Это обеспечивает высокую точность и повторяемость штамповки при формоизменении листовых заготовок.
Прессы гидравлические
Весь раздел →
Пресс гидравлический 12 т П-12
Пресс гидравлический 20 т П-20НП с ножной педалью и пневмоприводом
Пресс гидравлический 20 т П-20Н с ножной педалью
Подобрать оборудование под вашу задачу
Виды гидравлических прессов по типу привода и назначению
Скорость работы и удобство оператора напрямую зависят от того, какая гидростанция или насос нагнетает давление в рабочий цилиндр:
- Модели с ручным гидравлическим насосом: автономное и бюджетное решение. Оператор выполняет возвратно-поступательные движения рычагом. Это оптимальный вариант для гаражей с небольшим потоком ремонтных работ.
- Ножной и пневмогидравлический привод: давление создается пневмотурбиной при подключении к магистрали сжатого воздуха либо ножной педалью. Ножной механизм освобождает обе руки мастера. Это позволяет точно позиционировать деталь на столе.
- Электрогидравлические станции: электрический насос создает непрерывный масляный поток. Такие установки применяются на грузовых СТО и в цехах, где требуется высокое усилие и непрерывный цикл работы.
В тяжелой металлообработке также применяются специализированные комплексы. К ним относятся горячештамповочный пресс, многопозиционные прессы простого или последовательного действия, а также агрегаты двойного действия для глубокой вытяжки. В металлургии кузнечно-штамповочные установки развивают усилие свыше 500 000 кН. В сегменте сервисного авторемонта стандартом остаются прессы с 2 или 4 опорными стойками.
Что необходимо учитывать при выборе: ключевые параметры и характеристики
Чтобы правильно выбрать пресс, необходимо сопоставить размеры обслуживаемых узлов с параметрами рабочей зоны станка:
Прессы
Весь раздел →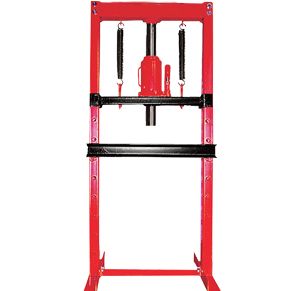
Пресс гидравлический 12 т TOR TL0600-12
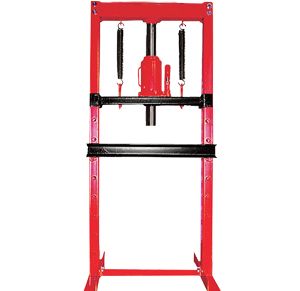
Пресс гидравлический 20 т TOR TL0600-20
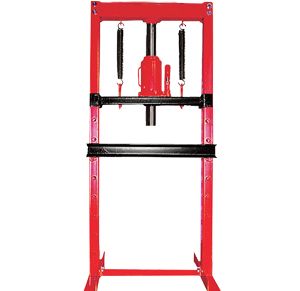
Пресс гидравлический 50 т TOR TL0600-50
- Ширина и глубина зева пресса: определяет максимальный диаметр заготовки, которую можно расположить между стойками станины без помех;
- Диапазон регулировки рабочего стола: расстояние между штоком и нижней рабочей платформой. Наличие тросового или лебедочного механизма существенно упрощает подъем и опускание массивной балки стола;
- Ход штока гидроцилиндра: стандартный ход составляет 150–250 мм. Для глубокой посадки деталей используют винтовой удлинитель на штоке или сменные оправки;
- Подвижный цилиндр: возможность перемещения силового модуля влево и вправо по траверсе позволяет точно направить поршень на смещенный узел без перестановки тяжелой детали.
Что еще стоит учесть при выборе пресса: манометр, ход штока и рама
Жесткость силовой рамы является главным фактором долговечности и безопасности станка. Качественная станина изготавливается из толстостенного швеллера с надежными сварными швами. Если металл стоек слишком тонкий, под нагрузкой возникнет упругий перекос конструкции. Это приведет к заклиниванию поршня и повреждению манжет цилиндра.
Обязательным элементом профессионального оборудования является виброустойчивый манометр с глицериновым наполнением. Манометр позволяет оператору непрерывно отслеживать создаваемое давление. Это исключает превышение допустимой нагрузки на оправку или запрессовываемый подшипник. Также манометр помогает вовремя выявить утечку в гидравлическом контуре.
Как рассчитать усилие пресса: подбор тоннажа на 10, 20 тонн, 30 тонн и 50 тонн
Номинальное усилие пресса измеряется в тоннах или килоньютонах. При выборе тоннажа нельзя брать станок впритык к расчетной силе посадки. В противном случае гидроцилиндр будет постоянно работать на пределе возможностей, что вызовет быстрый износ уплотнений.
Рекомендации по выбору усилия:
- 10 тонн: компактный настольный вариант для индивидуального гаража. Подходит для выпрессовки сайлентблоков, крестовин кардана легковых авто, подшипников генератора и правки пластин.
- 20 тонн: базовый ремонтный стандарт для универсального автосервиса. Пресса с усилием 20 т достаточно для обслуживания подвески большинства легковых автомобилей, кроссоверов и легкого коммерческого транспорта.
- 30 тонн: усиленное оборудование для мастерских с интенсивным потоком. Позволяет легко демонтировать прикипевшие ступичные подшипники микроавтобусов, внедорожников и легких грузовиков.
- 50 тонн – 100 тонн: тяжелый промышленный и грузовой сегмент. Необходим для ремонта шкворней, пальцев рессор грузовиков, правки массивных балок и коленвалов спецтехники.
Для инженерного расчета силы запрессовки втулки или подшипника применяют формулу посадки с натягом: P = f * pi * d * l * p. В данном выражении d означает диаметр посадки, l выражает длину контакта, p представляет контактное давление натяга, а f является коэффициентом трения стали по стали (в пределах 0,10–0,15). Полученное значение умножают на коэффициент запаса 1,5–2,0 с учетом возможной коррозии металла.
Как выбрать гидравлический пресс для гаража и СТО: пошаговый алгоритм
В процессе выбора гидравлического пресса рекомендуется следовать простому чек-листу:
- Определить максимальный тоннаж: для личного гаража достаточно 10–12 т, а для автосервиса оптимален диапазон 20–30 т.
- Выбрать тип станины: если площадь ограничена, настольная конструкция сэкономит место. Для комплексного ремонта ходовой предпочтительна напольная станина с широким проемом.
- Подобрать привод: пневмогидравлический или ножной привод сократит время выполнения операций и сделает работу удобнее.
- Проверить комплектацию: упорные V-образные блоки, защитный экран и набор пуансонов должны соответствовать посадочным размерам типовых деталей.
- Убедиться в надежности поставщика: отдавайте предпочтение фабричному оборудованию проверенных брендов. Продукция, которую поставляет авторизованный дилер TOR Industries, проходит многоступенчатый заводской контроль геометрии станины и испытания гидравлики под нагрузкой.
Можно ли сделать гидравлический пресс своими руками: риски кустарного производства
В технических пабликах и на форумах, таких как сообщество «Оснащение Гаража и Инструмент», часто обсуждается идея сделать гидравлический пресс своими руками на базе домкрата и швеллера.
Самодельная конструкция имеет существенные недостатки, создающие прямую угрозу безопасности:
- Отсутствие точного расчета прочности: под нагрузкой 10–20 тонн самодельная рама деформируется, болты срезаются, а сварные швы могут лопнуть;
- Бутылочные домкраты не рассчитаны на работу в перевернутом положении без модификации маслозаборника;
- Отсутствие направляющих и защитных шторок: перекос оправок приводит к резкому выстреливанию подшипника со стола с огромной силой;
- Невозможность точного контроля: без манометра легко раздавить дорогостоящую деталь или корпус поворотного кулака.
Фабричный пресс от надежного производителя быстро окупается за счет скорости работы, ресурса гидравлики и гарантированной безопасности персонала.
Правка деталей, безопасная эксплуатация и регламент обслуживания
Любая технологическая поломка или травма при работе на гидропрессе является следствием нарушения соосности и правил безопасности. Чтобы оборудование служило годами без сбоев, необходимо соблюдать регламент регулярного технического обслуживания:
- Контроль соосности: нагрузка на поршень и шток должна передаваться строго перпендикулярно опорной плоскости. Боковые усилия приводят к задирам зеркала цилиндра;
- Использование защитных сеток: при выпрессовке хрупких обойм обязательно опускайте защитный экран;
- Прокачка гидравлического контура: при попадании воздуха в систему ход штока становится рывкообразным. Для удаления воздуха открывают спускной клапан и совершают 10–15 быстрых качков насосом;
- Замена гидравлического масла: замену рабочей жидкости проводят каждые 12 месяцев (или чаще при интенсивной работе СТО), используя специализированные масла вязкостью ISO VG 32 или VG 46;
- Очистка и смазка: шток гидроцилиндра должен содержаться в чистоте. Налипшая абразивная пыль повреждает сальники и приводит к протечкам.
Если вам требуется профессиональный подбор силовой гидравлики для оснащения мастерской или модернизации цеха, обратитесь к специалистам официального дилера TOR Industries. Инженеры помогут рассчитать требуемый тоннаж, подберут оптимальную комплектацию пресса и организуют оперативную доставку оборудования по всему Казахстану.
Часто задаваемые вопросы (FAQ)
Какое усилие пресса необходимо для выпрессовки подшипников легкового авто?
Для стандартной замены подшипников ступицы и сайлентблоков легковых автомобилей достаточно усилия 15–20 тонн. Если деталь сильно прикипела из-за коррозии, усилие срыва может кратковременно достигать 18–22 тонн, поэтому 20-тонный пресс является золотым стандартом для автосервиса.
Чем пневмогидравлический пресс удобнее ручного?
Пневматический привод подключается к компрессору и обеспечивает быстрое перемещение штока нажатием педали. Это освобождает руки механика для удержания заготовки и сокращает время запрессовки в 2–3 раза по сравнению с ручной накачкой.
Какое масло заливать в гидравлический пресс?
В гидросистему прессов заливают индустриальные гидравлические масла марок И-20А, И-40А или их международные аналоги класса ISO VG 32 / VG 46. Запрещено использовать моторные, трансмиссионные или тормозные жидкости, разрушающие резиновые манжеты.
Как понять, что в гидроцилиндре появился воздух?
Главные признаки завоздушивания — провал штока под нагрузкой, пружинящее сопротивление рукоятки насоса и рывкообразный ход цилиндра. Проблема устраняется стандартной процедурой прокачки с открытым клапаном сброса давления.