Надежное соединение и оконцевание канатов является базовым требованием безопасности при выполнении грузоподъемных, строительных или монтажных работ. Чтобы сформировать прочную концевую петлю либо выполнить сращивание канатных ветвей без применения специализированного опрессовочного оборудования, используется канатный зажим. Этот такелажный и строительный крепеж обеспечивает надежную передачу тягового усилия. Он предотвращает проскальзывание и разрушение прядей каната.
В зависимости от условий эксплуатации, предельной нагрузки и диаметра каната применяются различные зажимы DIN, клиновые замки или плоские пластинчатые фиксаторы. Официальный дилер TOR Industries в Казахстане предлагает широкий ассортимент сертифицированного такелажа. В данном инженерном руководстве подробно рассмотрен каждый вид зажимов, их материал изготовления, стандартные размеры зажимов, а также нормативные требования к правильной установке на стальной трос.
Коуши DIN 6899
Весь раздел →
Коуш 6,0 мм TOR DIN 6899 (тип B) (D)
Коуш 10,0 мм TOR DIN 6899 (тип B) (D)
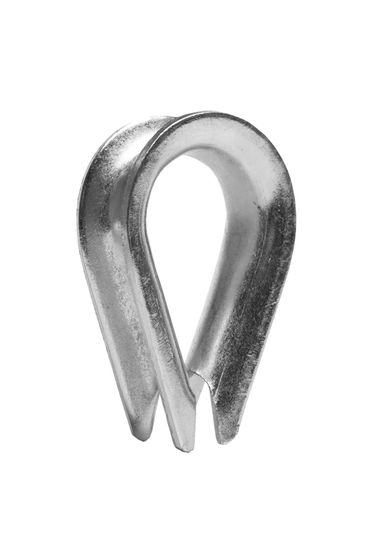
Коуш 12,0 мм TOR DIN 6899 (тип B) (D)
Основные виды зажимов для стального каната: классификация и конструкция
Современный рынок крепежных изделий классифицирует зажимные элементы по конструктивному исполнению, удерживающей способности и допустимой сфере применения. Выбор неподходящего типа фиксатора для грузовых операций является грубым нарушением норм промышленной безопасности.
Дуговые зажимы легкого типа (DIN 741)
Конструктивно дуговой зажим для троса по стандарту DIN 741 состоит из литой чугунной или стальной колодки (седла), стальной U-образной скобы с метрической резьбой на обоих концах и двух шестигранных гаек. Резьбовой винт дужки охватывает канат. Нижняя опорная площадка распределяет прижимное усилие.
- Назначение: хозяйственные нужды, временная растяжка мачт, подвешивание кабелей, монтаж рекламных щитов и легких ограждений.
- Ограничения: категория DIN 741 категорически запрещена для подъема людей и высоконагруженных грузоподъемных механизмов. При динамическом рывке прочность соединения составляет не более 50–60% от разрывного усилия каната.
Усиленные грузовые зажимы (DIN 1142 / EN 13411-5)
Для ответственных грузоподъемных операций, кранового оборудования и тяжелых монтажных систем применяется усиленный зажим DIN 1142 (европейский стандарт EN 13411-5, соответствующий требованиям ГОСТ). В отличие от хозяйственного аналога, кованая стальная колодка имеет глубокий рельефный профиль желоба, повторяющий свивку прядей. Также предусмотрено выраженное наличие бортиков для предотвращения бокового смещения каната.
Корпус изготавливается из легированной стали повышенной прочности. При правильном монтаже расчетное усилие фиксации достигает 80–85% от разрывного усилия каната. Это позволяет безопасно перемещать тяжелый груз в составе грузоподъемных механизмов.
Плоские зажимы: одинарный Simplex и двойной Duplex
Пластинчатые зажимы изготавливаются из листовой штампованной углеродистой или аустенитной стали. Конструкция состоит из фигурной штампованной пластины с загнутыми направляющими краями, внутренней прижимной планки, шпильки и фиксирующих гаек:
- Зажим Simplex (одинарный): оснащен одним резьбовым элементом. Трос укладывается внутрь корпуса с двух сторон от шпильки и прижимается второй пластиной, после чего соединение затягивается гайкой. Применяется для тросов малого диаметра (2–8 мм) в ненагруженных системах.
- Зажим Duplex (двойной): оснащен двумя болтовыми соединениями, расположенными последовательно. Двойная площадь контакта и повышенное трение обеспечивают более высокую прочность крепления по сравнению с одинарной моделью. Зажим Duplex широко востребован при монтаже подвесных систем освещения, растяжек и баннерных конструкций.
Клиновые зажимы и коуши для грузоподъемных машин
Клиновой канатный зажим (DIN 15315 / EN 13411-6) обеспечивает самозатягивающуюся посадку. Конец каната или троса огибает кованый клин и затягивается внутрь конической обоймы. Чем выше тяговое усилие на несущей ветви, тем сильнее клин врезается в корпус. Это гарантирует надежную фиксацию без повреждения проволок. Основная сфера внедрения включает стреловые автокраны, башенные краны, лебедки и шахтные подъемники.
Алюминиевые и медные втулки для неразъемной опрессовки
Когда требуется компактное и монолитное постоянное соединение, применяется прессовочная втулка. Она представляет собой сплющенный полый цилиндр (овальный профиль) из пластичного алюминиевого сплава (DIN 3093 / EN 13411-3). Канат заводится в гильзу, образуя петлю. Затем втулка деформируется под давлением гидравлического пресса. Металл гильзы затекает между прядями, обеспечивая 90–95% прочности каната на разрыв.
Коуш
Весь раздел →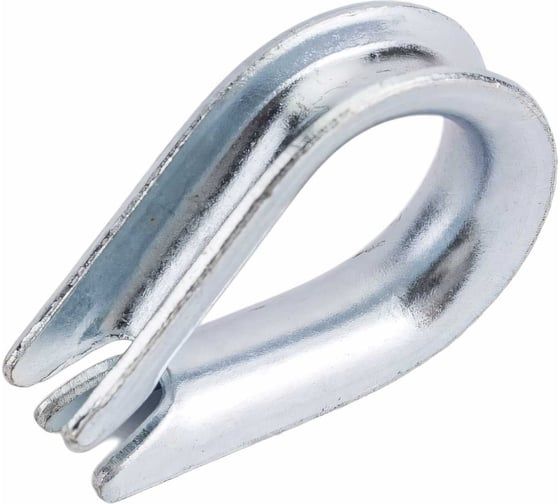
Коуш 40,0 мм TOR DIN 6899 (тип B) (D)
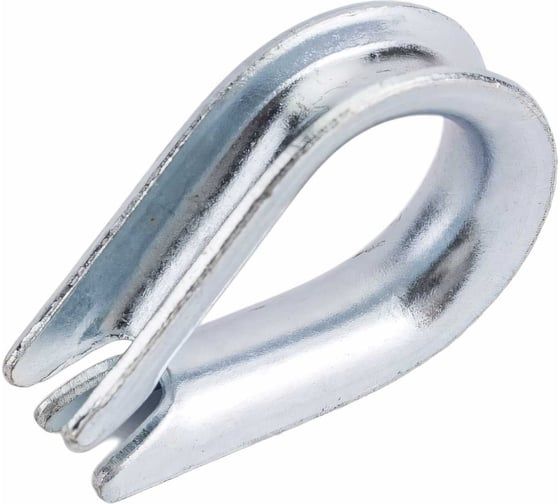
Коуш 8,0 мм TOR DIN 6899 (тип B) (D)
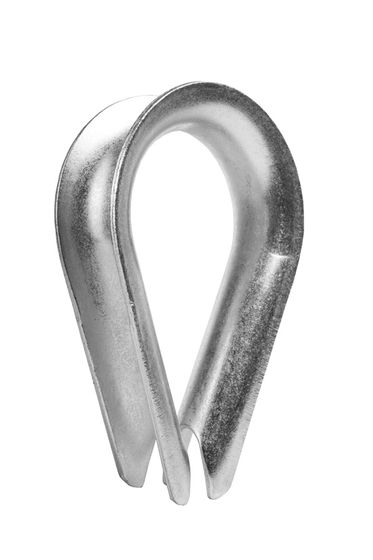
Коуш 36,0 мм TOR DIN 6899 (тип B) (D)
Цилиндрические винтовые зажимы («бочонок»)
Для декоративных подвесов, витрин и натяжных тросовых систем используется компактный бочонок. Это миниатюрный металлический цилиндр, в котором трос фиксируется торцевым стопорным винтом без необходимости использовать массивные гайками и болт.
Материалы изготовления и антикоррозийная защита
Долговечность такелажного узла напрямую зависит от стойкости металла к агрессивным воздействиям окружающей среды, влажности и перепадам температур. В Казахстане, с его резкими климатическими контрастами от Астаны до Алматы, правильный подбор защитного покрытия предотвращает опасную коррозию.
| Материал / Покрытие | Класс прочности / Стандарт | Стойкость к коррозии | Рекомендуемые условия эксплуатации |
|---|---|---|---|
| Углеродистый стальной сплав оцинкованный (гальваника) | Класс 4.8 – 6.8 | Средняя (для закрытых сухих помещений) | Складские ангары, временные строительные растяжки, интерьерные подвесы. |
| Сталь горячего цинкования (HDG) | Класс 8.8 (DIN 1142) | Высокая (слой цинка 40–80 мкм) | Уличное использование, строительные площадки, открытые крановые эстакады, монтаж линий электропередач. |
| Нержавеющая сталь AISI 304 (А2) | Аустенитная сталь | Повышенная | Пищевые производства, наружные конструкции с повышенной влажностью. |
| Кислотостойкая нержавейка AISI 316 (А4) | Аустенитная сталь с молибденом | Максимальная | Химические заводы, горно-металлургические комплексы, морской и речной флот. |
Качественная термодиффузионная обработка и способность надежно оцинковывать стальные детали гарантируют, что коррозия не ослабит место крепления и резьбовые соединения на протяжении многих лет активной службы.
Коуши ГОСТ 2224-93
Весь раздел →
Коуш 45 ГОСТ 2224-93
Коуш 40 ГОСТ 2224-93
Коуш 75 ГОСТ 2224-93
Подобрать оборудование под вашу задачу
Нормативные размеры зажимов и таблицы расчета
Размер крепежного изделия подбирается строго под номинальный наружный диаметр каната. Запрещено использовать зажим большего номинала. При затяжке колодка не сможет плотно обжать пряди, что приведет к выскальзыванию троса под нагрузкой. Использование зажима меньшего размера вызывает критическое пережатие, локальный излом и разрушение проволок.
Стандарты EN 13411-5 и правила безопасной эксплуатации грузоподъемных кранов строго регламентируют, какое минимальное количество фиксаторов требуется устанавливать для создания петель и безопасного сращивания тросов.
| Диаметр троса, мм | Типоразмер зажима DIN 1142 | Мин. кол-во зажимов на петлю (шт.) | Расстояние между зажимами (h), мм | Длина свободного конца троса, мм | Момент затяжки гаек, Н·м |
|---|---|---|---|---|---|
| 5.0 | 5 | 3 | 35 | 150 | 2.5 |
| 6.5 | 6.5 | 3 | 45 | 180 | 6.0 |
| 8.0 | 8 | 4 | 55 | 250 | 9.0 |
| 10.0 | 10 | 4 | 70 | 300 | 11.0 |
| 13.0 | 13 | 4 | 90 | 400 | 33.0 |
| 16.0 | 16 | 4 | 110 | 500 | 49.0 |
| 19.0 | 19 | 5 | 130 | 650 | 68.0 |
| 22.0 | 22 | 5 | 155 | 750 | 107.0 |
| 26.0 | 26 | 6 | 180 | 900 | 147.0 |
| 30.0 | 30 | 6 | 210 | 1100 | 212.0 |
| 34.0 | 34 | 7 | 240 | 1300 | 295.0 |
| 40.0 | 40 | 8 | 280 | 1600 | 360.0 |
Для надежного сращивания стальных канатов встык методом нахлеста суммарное расчетное количество зажимов удваивается по сравнению с петлевым соединением. Между ветвями обязательно выдерживается нормативный шаг перекрытия.
Коуш
Весь раздел →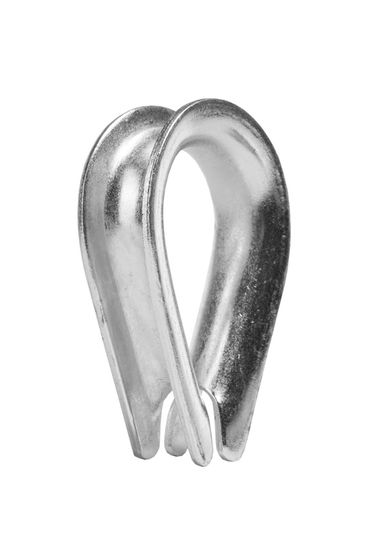
Коуш 14,0 мм TOR DIN 6899 (тип B) (Q)
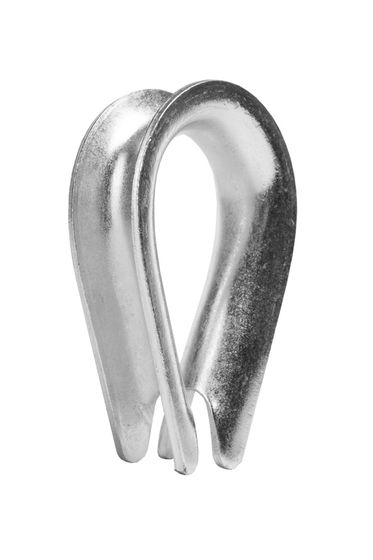
Коуш 16,0 мм TOR DIN 6899 (тип B) (Q)
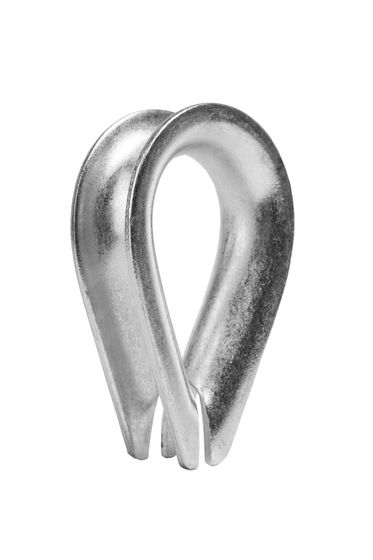
Коуш 18,0 мм TOR DIN 6899 (тип B) (Q)
Пошаговая инструкция: как правильно устанавливать зажимы на трос
Правильный монтаж гарантирует максимальную несущую способность узла. Главное базовое правило такелажников формулируется просто: массивная опорная колодка (седло) всегда устанавливается на нагруженную (активную, длинную) ветвь каната, а U-образная дужка охватывает пассивный хвостовик (свободный конец).
Этап 1: Подготовка каната и установка коуша
Для изготовления петель на концах троса обязательно используется судовой или грузовой коуш (DIN 6899). Проушина с коушем защищает внутренние проволоки от критического радиуса изгиба и истирания о крюк, скобу или анкер. Отмерьте нормативную длину свободного конца троса в соответствии с приведенной выше таблицей. Конец каната следует обмотать вязальной проволокой либо термоусадочной трубкой, чтобы исключить расплетание прядей.
Этап 2: Установка первого зажима
Первый монтажный зажим монтируется в непосредственной близости от коуша на расстоянии ровно одной ширины зажима от вершины петли. Колодка зажима ставится на длинную грузовую ветвь, а U-болт — на короткий хвостовик. Гайки слегка наживляются без финальной затяжки.
Этап 3: Монтаж крайнего зажима у свободного конца
Следующий зажим монтируется на дальнем краю соединения. От среза свободного конца каната отступают на расстояние не менее одного диаметра троса. Выбирается слабина каната вокруг коуша. После этого гайки зажима затягиваются с нормативным усилием.
Этап 4: Размещение промежуточных зажимов
Все оставшиеся промежуточные фиксаторы распределяются с равномерным шагом. Расстояние между соседними зажимами должно составлять строго от 6 до 8 диаметров каната ($6d \dots 8d$). Ориентация всех корпусов должна быть полностью одинаковой: все колодки монтируются на несущую ветвь, а все резьбовые дужки охватывают пассивный конец.
Этап 5: Равномерная затяжка и опрессовка под нагрузкой
Затяжка резьбовых соединений осуществляется поэтапно при помощи болта и гайки, используя поверенный динамометрический ключ. Момент затягивания равномерно чередуется между обеими гайками одной дужки, чтобы исключить перекос колодки:
Коуш
Весь раздел →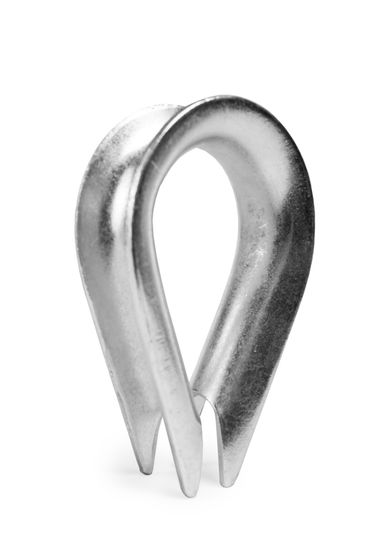
Коуш 20,0 мм TOR DIN 6899 (тип B) (Q)
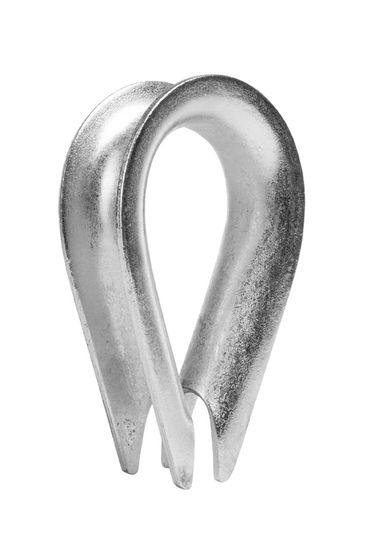
Коуш 22,0 мм TOR DIN 6899 (тип B) (Q)
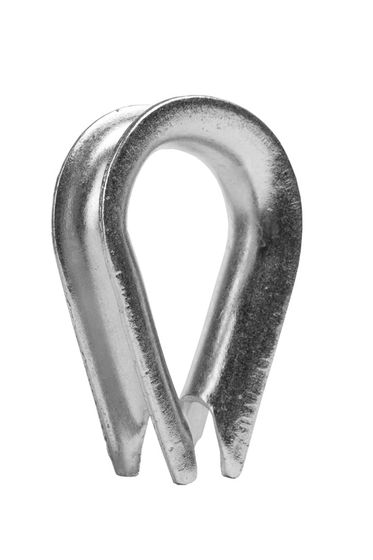
Коуш 24,0 мм TOR DIN 6899 (тип B) (Q)
- Первичная протяжка до 50% нормативного момента затяжки.
- Финальная затяжка до 100% табличного значения крутящего момента.
- Пробное нагружение узла рабочей нагрузкой (натяжение лебедкой или подъем контрольного груза). Под действием растяжения канат вытягивается, его поперечный диаметр незначительно уменьшается, а сердечник уплотняется.
- Обязательная повторная протяжка всех гаек динамометрическим ключом до паспортного момента после снятия или удержания нагрузки.
Типичные ошибки при установке канатного крепежа
Нарушение технологии монтажа многократно снижает прочность узла и способно вызвать обрыв грузовой линии:
- Чередование ориентации зажимов (установка «в шахматном порядке»): грубейшая ошибка. Дужка глубоко врезается в металл и пережимает несущую ветвь, вызывая локальный концентрированный изгиб и срез внешних проволок.
- Установка седла на свободный конец: передача тягового усилия через узкую дужку приводит к необратимой пластической деформации грузонесущих прядей.
- Недостаточное количество зажимов: попытка закрепить канат 16 мм двумя зажимами вместо четырех гарантирует выскальзывание троса при первой же динамической перегрузке.
- Затяжка обычным рожковым ключом «на глаз»: недотяжка ведет к сходу каната, а перетяжка — к срыву резьбы или растрескиванию колодки крепежа.
- Использование DIN 741 в подъемных системах: хозяйственный зажим не рассчитан на высокие нагрузки и динамику кранов. Для этих целей предписано применять исключительно DIN 1142 / EN 13411-5.
- Монтаж на трос в полимерной оплетке без зачистки: если стальной канат покрыт ПВХ-оболочкой, в зоне зажима пластик необходимо полностью удалить. Иначе пластичная оболочка потечет под давлением колодки, и узел распадется.
Области применения и правила выбора
Широкие области применения канатных фиксаторов охватывают различные отрасли промышленности:
- Строительство и монтаж металлоконструкций: организация временных ветровых связей, растяжек для мачт, дымовых труб и строительных лесов.
- Промышленный такелаж и крановое хозяйство: комплектование концевых креплений лебедок, тельферов, подвес грейферов и вспомогательных канатных трасс (профессионально такелажить разрешено только стандартом DIN 1142).
- Транспорт и логистика: раскрепление тяжеловесного оборудования на железнодорожных платформах, полуприцепах и палубах судов.
- Энергетика и связь: фиксация несущих грозозащитных тросов и анкерных опор линий электропередач.
- Бытовые и коммунальные задачи: монтаж погружных насосов в скважинах (рекомендуется нержавеющий крепеж А4), натяжка шпалерных сеток, систем антиобледенения и страховочных тросиков.
Для надежного соединения тросов между собой и формирования страховочных петель выбирайте качественные изделия заводского изготовления, имеющие паспорта качества и сертификаты соответствия.
Часто задаваемые вопросы (FAQ)
Сколько зажимов нужно ставить на трос для создания надежной петли?
Минимальное количество зажимов для канатов диаметром до 8 мм составляет 3 штуки, для диаметров 10–16 мм требуется 4 штуки, для тросов 19–22 мм необходимо 5 штук, а для тяжелых канатов диаметром свыше 34 мм монтируют не менее 7–8 штук согласно нормам EN 13411-5.
Чем отличается зажим DIN 741 от DIN 1142?
Зажим DIN 741 имеет облегченную литую колодку и предназначен исключительно для статических и хозяйственно-бытовых нагрузок (растяжки, подвесы). Зажим DIN 1142 — тяжелый усиленный крепеж с кованой колодкой увеличенной глубины и рифлением, сертифицированный для грузоподъемных механизмов и ответственных инженерных сооружений.
Можно ли соединять канаты разных диаметров одним зажимом?
Категорически нет. Из-за разницы в толщине колодка обожмет только более толстый трос, в то время как тонкий канат останется незажатым и свободно выскользнет при приложении малейшего тягового усилия.
Зачем подтягивать гайки после первого подъема груза?
При нагружении стальной трос растягивается в продольном направлении и слегка сжимается в поперечнике. Сердечник каната уплотняется, проволоки ложатся плотнее, из-за чего первоначальное усилие обжатия колодкой падает на 10–25%. Протяжка динамометрическим ключом под нагрузкой возвращает проектную силу трения.
Где заказать сертифицированные зажимы для троса в Казахстане
Чтобы зажимы для троса купить с гарантией соответствия международным стандартам безопасности, а также выгодно троса купить нужного диаметра и свивки, обращайтесь к надежным поставщикам. Официальный дилер TOR Industries в Казахстане осуществляет прямые поставки полного спектра грузоподъемного и такелажного оборудования.
На региональных складах в Астане и Алматы всегда в наличии качественный крепежный такелаж: зажимы DIN 741, DIN 1142, Simplex, Duplex, коуши, талрепы, скобы и соединители для изготовления петель на концах канатов. Квалифицированные инженеры авторизованного дилера помогут рассчитать схему монтажа, подобрать оптимальный типоразмер под ваш проект и оперативно организовать доставку в любой регион Республики Казахстан.