Тяговые аккумуляторы выступают ключевым узлом автономного электроснабжения складского напольного транспорта: вилочных погрузчиков, электроштабелеров, ричтраков, транспортировщиков паллет и клининговой техники. В отличие от стартерных аналогов, рассчитанных на кратковременную отдачу пусковых импульсов, тяговый аккумулятор предназначен для непрерывной многочасовой энергоотдачи в тяжелых условиях глубокого циклирования. Чтобы тяговые аккумуляторные батареи отработали предусмотренный ресурс без преждевременной деградации, необходима грамотная эксплуатация и строго выверенная сервисная дисциплина.
Нарушение регламента (систематическое прерывание цикла, глубокий разряд ниже 20% остатка ёмкости аккумулятора, применение нештатных ЗУ либо запоздалое пополнение дистиллята) сокращает ресурс накопителей вдвое. Инженеры официального дилера TOR Industries систематизировали ключевые требования. В данном руководстве подробно рассмотрены правила зарядки свинцово-кислотных, гелевых и литий-железо-фосфатных энергоблоков. Также описан алгоритм подбора параметров силы тока и методики сезонного обслуживания.
Аккумуляторы для штабелеров
Весь раздел →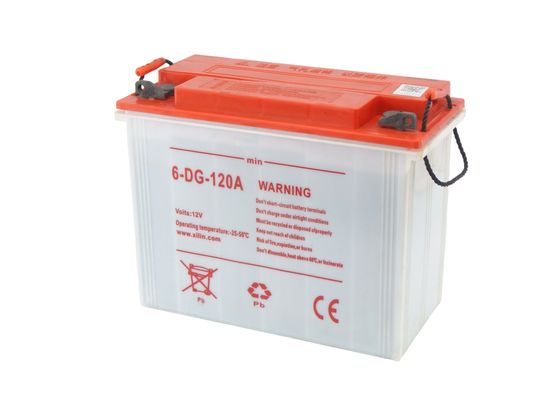
Аккумулятор свинцово-кислотный герм. (WET) 12В/120Ач 360х170х280 для штабелёров CDD10B-E/CDD15B-E
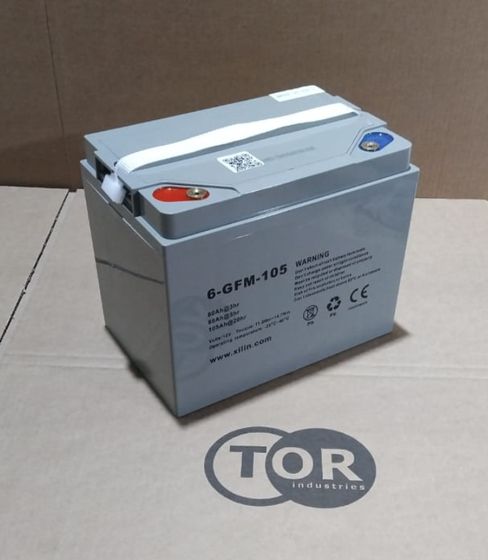
Аккумулятор свинцово-кислотный герм. (GEL) 12В/105Ач (20Hr) 260х170х215 для CDDR-E/EN/WS тележ. CBDW
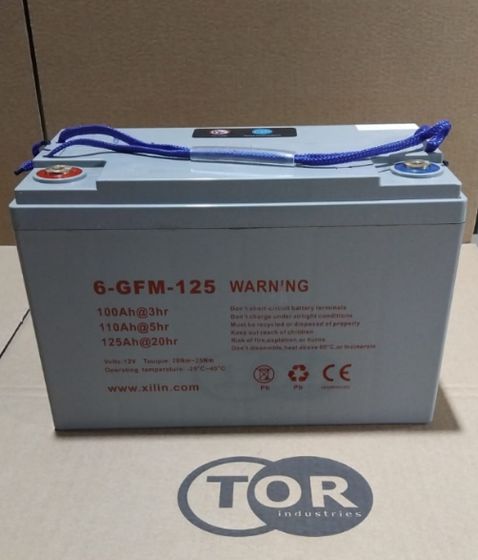
Аккумулятор свинцово-кислотный герм. (GEL) 12В/125Ач (20Hr) 330х170х215 для штаб. CDDR-E/CDDR-EN
Конструктивные особенности тяговых АКБ: свинцово-кислотные, гелевые и LiFePO4 технологии
В современной складской и грузоподъемной технике TOR используются три основные электрохимические системы, каждая из которых обладает собственной зарядной кривой и спецификой сервиса.
| Тип оборудования | Используемый электролит | Ресурсная стойкость (циклов) | Время зарядки | Сервисный регламент |
|---|---|---|---|---|
| PzS / PzB (свинцово-кислотные) | Жидкий водный раствор серной кислоты высокой чистоты | 1200–1500 циклов | 8–12 часов | Регулярный контроль зеркала электролита, замер плотности ареометром, доливка деминерализованной воды |
| AGM / GEL (гелевые) | Иммобилизованный силикагелем либо абсорбированный стекломатами состав | 600–900 циклов | 8–10 часов | Полная герметичность, отсутствие испарений, высокая чувствительность к перенапряжению |
| LiFePO4 (литий-железо-фосфат) | Твердофазный литиевый катод с органическим электролитом под контролем BMS | 3000–4500 циклов | 1.5–2.5 часа | Необслуживаемая архитектура, поддержка скоростного промежуточного дозаряда |
Специфика аккумуляторов с жидким электролитом
Классические тяговые свинцово-кислотные аккумуляторы серий PzS и PzB формируются из соединенных последовательно 2-вольтовых банок. Каждая трубчатая панцирная пластина надежно фиксирует активный состав из диоксида свинца, препятствуя его осыпанию при вибрациях. При взаимодействии свинца с серной кислотой происходит генерация энергии. Для аккумуляторов с жидким электролитом принципиально завершать цикл на 100%: на финишной стадии начинается слабое контролируемое газовыделение («кипение»), которое перемешивает электролитные слои и выравнивает плотность по высоте корпуса.
Герметичные AGM и гелевые аккумуляторы
В таких блоках жидкая кислота связана микропористым наполнителем. Подобные необслуживаемые источники питания не выделяют токсичных газов при штатной работе и не требуют выделенной вентилируемой комнаты. Однако гелевые аккумуляторы требуют жесткой стабилизации вольтажа: пиковое напряжение зарядного устройства не должно превышать 2.35–2.40 вольт на ячейку. При выходе за указанные границы гель безвозвратно иссушается, провоцируя фатальный перезаряд и отслоение токоотводов.
Литий-ионные тяговые модули (LiFePO4)
Среди современных литиевых АКБ стандарт LiFePO4 выделяется термической стабильностью и коэффициентом полезного действия свыше 95%. Установленная плата BMS в онлайн-режиме регулирует ток и напряжение на каждом сегменте. Литиевую батарею допустимо питать значительным постоянным током без ухудшения параметров и без сокращения расчетной службы АКБ.
Ток и напряжение: правила зарядки свинцово-кислотных аккумуляторов по ступеням вольт на ячейку
Для гарантированного сохранения ресурса свинцово-кислотная аккумуляторная батарея должна запитываться от автоматизированных станций, реализующих стандартизированный профиль IU или IUIa в соответствии с нормами DIN 41773.
Инженерные параметры для процесса подзарядки:
- Стартовый зарядный ток первой ступени (фаза I): должен составлять 10–14 процентов от емкости аккумулятора (0.10–0.14 С). Например, если номинальная ёмкость аккумулятора равна 400 А·ч, стартовый ток заряда выставляется равным 40–56 Ампер.
- Порог переключения на режим насыщения (фаза U): наступает при достижении величины 2.35–2.40 вольт на ячейку (для системы 24 В суммарно 28.2–28.8 В; для 48 В — 56.4–57.6 В).
- Выравнивающая фаза десульфатации: завершающий зарядный ток снижается до 3–5% от номинала (12–20 А на блок 400 А·ч), а вольтаж контролируемо поднимается до 2.60–2.70 вольт на ячейку для нейтрализации сульфатации пластин.
Аккумуляторы для тележек
Весь раздел →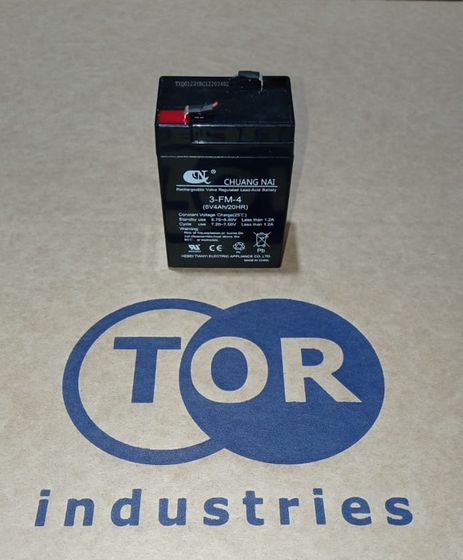
Аккумулятор свинцово-кислотный герм. (WET) 6В/4Ач 98х46х69 для тележки WH-25ES
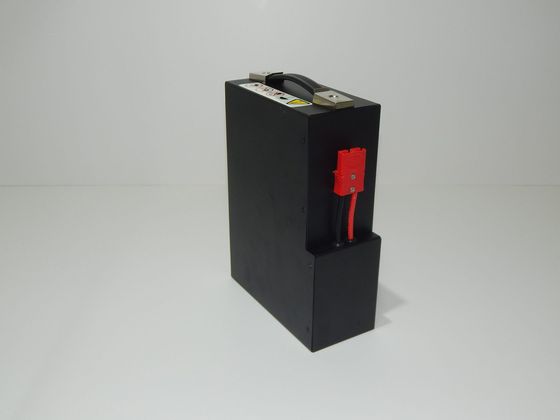
Аккумулятор литий-ионный (Li-ion) 24В/20Ач 186х85х266 для тележек CBD15
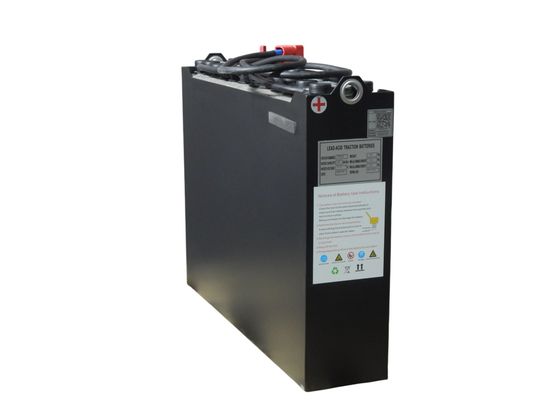
Аккумулятор свинцово-кислотный (WET) 24В/210Ач 750х170х534 для тележек CBD20R-II
Подобрать оборудование под вашу задачу
Пошаговый регламент: как правильно заряжать тяговый аккумулятор и контролировать уровень заряда
Безаварийная работа погрузочной техники и высокая эффективность зарядки базируются на четкой последовательности сервисных шагов:
- Термическая пауза: По завершении смены обеспечьте остывание элементов в течение 40–60 минут. Температура раствора перед подключением должна укладываться в диапазон +20...+30 °C. Запрещено подавать питание на перегретый накопитель (выше +40 °C).
- Визуальный аудит: Осмотрите силовые кабели, штекеры REMA или Anderson и соединительные перемычки. На клеммах не должно быть окислов и белесых солевых разводов.
- Проветривание отсека: Поднимите капот погрузчика. На батареях без централизованной системы долива Aquamatic приоткройте крышки заливных горловин для свободного удаления водорода.
- Коммутация станции: Сначала надежно соедините силовой коннектор батарейного короба с кабелем зарядной станции, после чего включите сетевой автомат. Интеллектуальное зарядное устройство должно самостоятельно верифицировать базовое напряжение батареи.
- Мониторинг процесса: Следите за индикацией контроллера. Сила тока снижается по мере насыщения емкости, а напряжение стабилизируется на заданном уровне.
- Безопасное отключение: По достижении полной зарядки обязательно нажмите клавишу «Стоп» на пульте ЗУ для снятия нагрузки, и лишь затем рассоединяйте силовой разъем во избежание образования вольтовой дуги.
- Технологический отстой: Перед возвратом техники на складской маршрут выдержите паузу 30–60 минут для успокоения электрохимических реакций.
Время зарядки тяговых источников питания: расчет силы тока и емкости батареи
Общая длительность восстановительного цикла напрямую зависит от емкости АКБ, глубины разрядного цикла и выходных параметров силовой станции:
- Для традиционных свинцово-кислотных моделей полный цикл составляет 8–12 часов (при силе тока 10–14% от ёмкости). Не рекомендуется разряжать рабочие блоки глубже 80% DOD.
- Для гелевых модификаций восстановительный период длится 8–10 часов при токе порядка 10–15% от паспортного значения.
- Для литий-железо-фосфатных аккумуляторов LiFePO4 время заряда занимает всего 1.5–2.5 часа током вплоть до 50–100% емкости (0.5–1.0 С).
Следует учитывать, что грамотно подобранное зарядное устройство гарантирует отсутствие локального перегрева выше порога +45 °C. Благодаря этому положительная пластина сохраняет целостность на протяжении сотен смен.
Глубокий разряд: специфика эксплуатации и зарядка тяговых литиевых АКБ
Частый глубокий разряд свинцово-кислотных накопителей провоцирует образование плотных кристаллов сульфата свинца, блокирующих активную площадь решеток. Нахождение разряженного блока в простаивающем состоянии свыше суток запускает необратимое разрушение ячеек. В современной технике TOR автоматика заблаговременно отключает гидронасос подъема при падении остаточной емкости ниже 20%, защищая машину от поломок.
В противовес свинцу, модули LiFePO4 отлично переносят промежуточные подпитки во время обеденных перерывов оператора. Оптимально поддерживать текущий уровень заряда в интервале от 20% до 90% шкалы: в подобном щадящем графике тяговые акб способны отработать свыше 4000 полных циклов.
Аккумуляторы для ричтраков
Весь раздел →
Аккумулятор литий-ионный (Li-ion) 48В/400Ач для ричтрака CQD20-D

Аккумулятор литий-ионный (Li-ion) 48В/460Ач 1160х340х760 для ричтрака CQD20-D

Аккумулятор свинцово-кислотный 48В/375Ач для ричтрака CQD15T
Особенности питания водно-моторной техники: аккумулятор для лодочного электромотора катера или яхты
Специализированные накопители востребованы не только на складе, но и на водном транспорте. Надежный аккумулятор для лодочного электромотора обеспечивает бесшумное и стабильное перемещение при троллинге на акваториях в составе оснащения катера или яхты.
Чтобы без повреждений зарядить тяговый лодочный аккумулятор, необходимо применять специализированные импульсные ЗУ с влагозащищенным корпусом и профилями под AGM, GEL или LiFePO4. Автомобильные выпрямители для стартерных батарей не подходят по кривой напряжения и способны быстро испортить тяговый блок. По возвращении из плавания обязательно заряжайте судовую батарею до 100% перед консервацией.
Аккумуляторы
Весь раздел →
Аккумулятор свинцово-кислотный (WET) 24В/240Ач 655х255х480 для CDDR15-II (LEAD ACID BATTERY 35302000004)
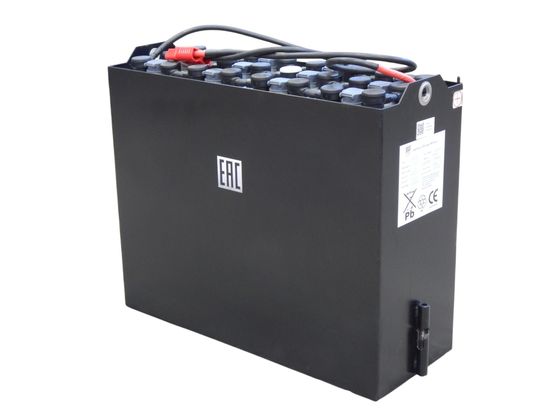
Аккумулятор Б/электролита свинцово-кислотный (WET) 24В/300Ач 654х254х548 для штабелёров CDDK15-II/CDDK20
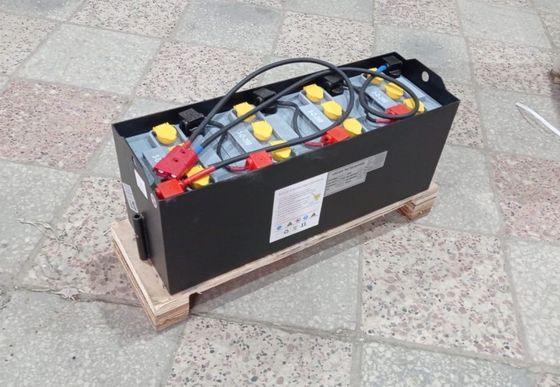
Аккумулятор б/электролита свинцово-кислотный (WET) 24В/200Ач 780х260х320 для CDDR-III/CDDK-III (BATTERY 24V/200AH 35305000018)
Требования безопасности и подготовка зарядного помещения
Выделение водорода при насыщении жидкостных свинцовых ячеек создает риск образования гремучей смеси. Организация зарядного поста на предприятии регламентируется отраслевыми стандартами безопасности и ПУЭ:
- Автономный воздухообмен: Помещение оборудуется принудительной вытяжной вентиляцией во взрывобезопасном исполнении с кратностью обмена воздуха не менее 6–8 объемов в час.
- Газоанализаторы: Обязателен монтаж датчиков водорода, автоматически обесточивающих зарядные шкафы при концентрации газа 0.7–1.0%.
- Химстойкие покрытия: Полы выполняются из кислотоупорной плитки или эпоксидных смесей с уклоном в сторону нейтрализационного приямка.
- Аварийный комплект: В легкой доступности размещаются средства индивидуальной защиты и нейтрализующий 5%-ный содовый раствор.
- Противопожарные интервалы: Запрещено ставить зарядное устройство рядом с горючими материалами. Технологический зазор между соседними корпусами выдерживается в пределах 10–20 см.
Техническое обслуживание тяговых батарей: уровень электролита и замер плотности
Регулярные сервисные процедуры позволяют заметно продлить срок службы тяговых батарей и свести к нулю риск аварийных простоев.
Золотое правило обслуживания: Доливать дистиллированную воду разрешается строго после окончания цикла зарядки. По мере нагрева и электролиза жидкость расширяется; долив воды в разряженный блок неминуемо приведет к переливу едкой кислоты через заливные пробки.
Контроль плотности электролита осуществляется с помощью ареометра или оптического рефрактометра через 1–2 часа после отключения ЗУ при температуре электролита около +20...+25 °C:
- 1.27–1.29 г/см³: 100% ёмкости аккумулятора (номинальное рабочее состояние).
- 1.21–1.23 г/см³: около 50% остаточной энергии, рекомендована отправка на зарядный пост.
- 1.13–1.15 г/см³: критический глубокий разряд аккумулятора, требуется безотлагательное подключение ЗУ.
Аккумуляторы для штабелеров
Весь раздел →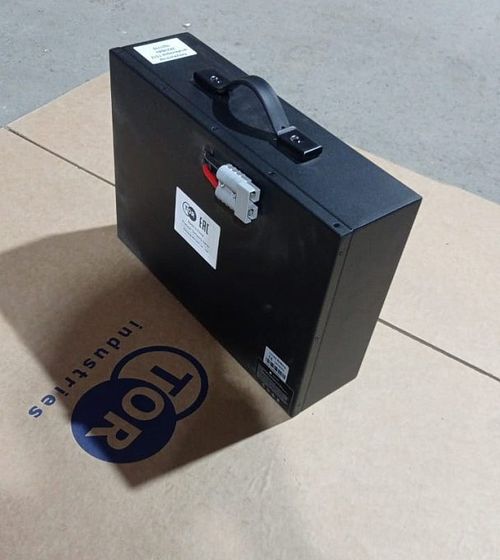
Аккумулятор литий-ионный (Li-ion) 24В/40Ач 365х105х260 для штабелёров TS12
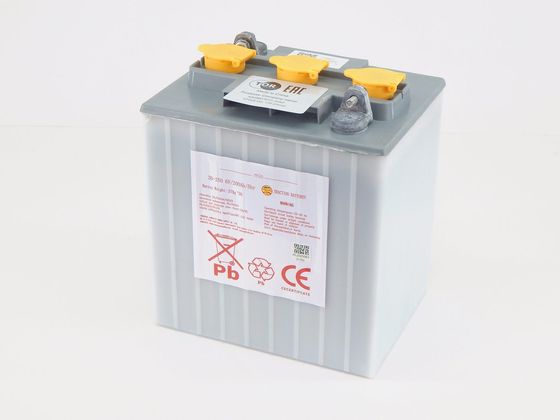
Аккумулятор свинцово-кислотный (WET) 6В/200Ач 245х190х280 для штaбeлеров CDDK/CDDR
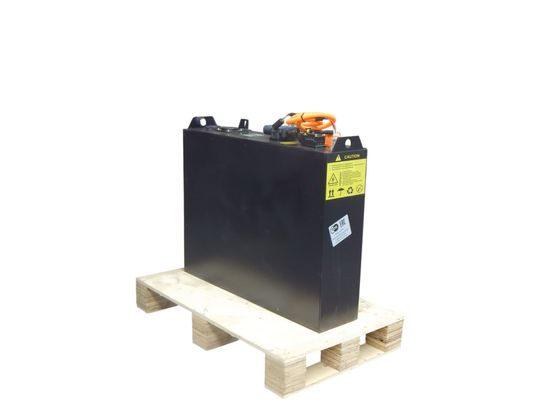
Аккумулятор литий-ионный (Li-ion) 24В/150Ач 670х170х565 для штабелёров CDDR/CDDK/CBDR
Работа при отрицательных температурах: защита от потери емкости аккумулятора
Использование электропогрузчиков и ричтраков в неотапливаемых ангарах и холодильных складах снижает отдачу тяговых модулей. При снижении температуры окружающей среды до 0 °C полезная емкость падает на 15–20%, а при -20 °C — почти наполовину из-за замедления ионной диффузии в электролите.
Зарядка должна проводиться исключительно в отапливаемом помещении при стабильных положительных температурах (+15...+22 °C). Перед включением питания заехавшая с мороза техника должна отстояться до выравнивания внутренней температуры электролита с комнатной температурой. Подача высокого зарядного тока на замерзшие пластины приводит к их короблению.
Типичные ошибки операторов: как продлить срок службы батареи
- Частые короткие дозаряды свинцовых моделей: Подключение свинцово-кислотной батареи на 15–30 минут во время перекуров быстро исчерпывает лимит циклов. Такие накопители следует полностью заряжать за единый регламентный сеанс.
- Эксплуатация до полной остановки машины: Игнорирование предупреждающих сигналов панели приборов ведет к осыпанию пасты с решеток.
- Некорректный выбор мощности ЗУ: Параметры станции должны отвечать паспорту АКБ; завышенный ампераж вызывает перегрев и выкипание, заниженный — хронический недозаряд.
- Отказ от профилактического выравнивания: Ежемесячный уравнительный заряд малым током устраняет расслоение электролита и следы сульфатации.
- Загрязнение верхней крышки: Пыль и влажные потеки образуют паразитные токопроводящие мостики, провоцируя ускоренный саморазряд.
При соблюдении этих несложных рекомендаций каждый аккумулятор в парке складского оборудования TOR надежно отработает нормативный срок, обеспечивая стабильную производительность логистического узла.
Часто задаваемые вопросы о зарядке тяговых накопителей (FAQ)
1. Сколько времени занимает стандартная зарядка тягового аккумулятора?
Продолжительность напрямую зависит от химической структуры ячеек. Классические свинцово-кислотные элементы заряжаются за 8–12 часов током 0.10–0.14 C. Герметичным гелевым аналогам требуется 8–10 часов. Литий-железо-фосфатные ячейки LiFePO4 восстанавливаются всего за 1.5–2.5 часа.
2. Разрешено ли заряжать тяговую батарею прямо на борту штабелера или погрузчика?
Да, процедуру допускается выполнять без демонтажа батарейного ящика. Обязательными условиями являются выключение замка зажигания машины, фиксация стояночного тормоза и открытие крышки батарейного отсека для эффективной вентиляции.
3. Что предпринять, если плотность электролита не поднимается до нормы?
Если после завершения штатного сеанса плотность не достигла отметки 1.27 г/см³, запустите длительный выравнивающий десульфатирующий заряд током 0.03–0.05 C на 12–18 часов. При отсутствии динамики направьте батарею на диагностику сертифицированным мастерам.
4. Где заказать оригинальные тяговые АКБ и надежные зарядные устройства?
Обратитесь к специалистам официального дилера TOR Industries. В фирменном каталоге представлены тяговые свинцово-кислотные батареи PzS/PzB, необслуживаемые гелевые и литий-ионные аккумуляторы LiFePO4, автоматические зарядные устройства и оригинальные комплектующие с заводской гарантией и оперативной доставкой во все регионы Казахстана.